



Publicaciones relacionadas
Mensaje en línea
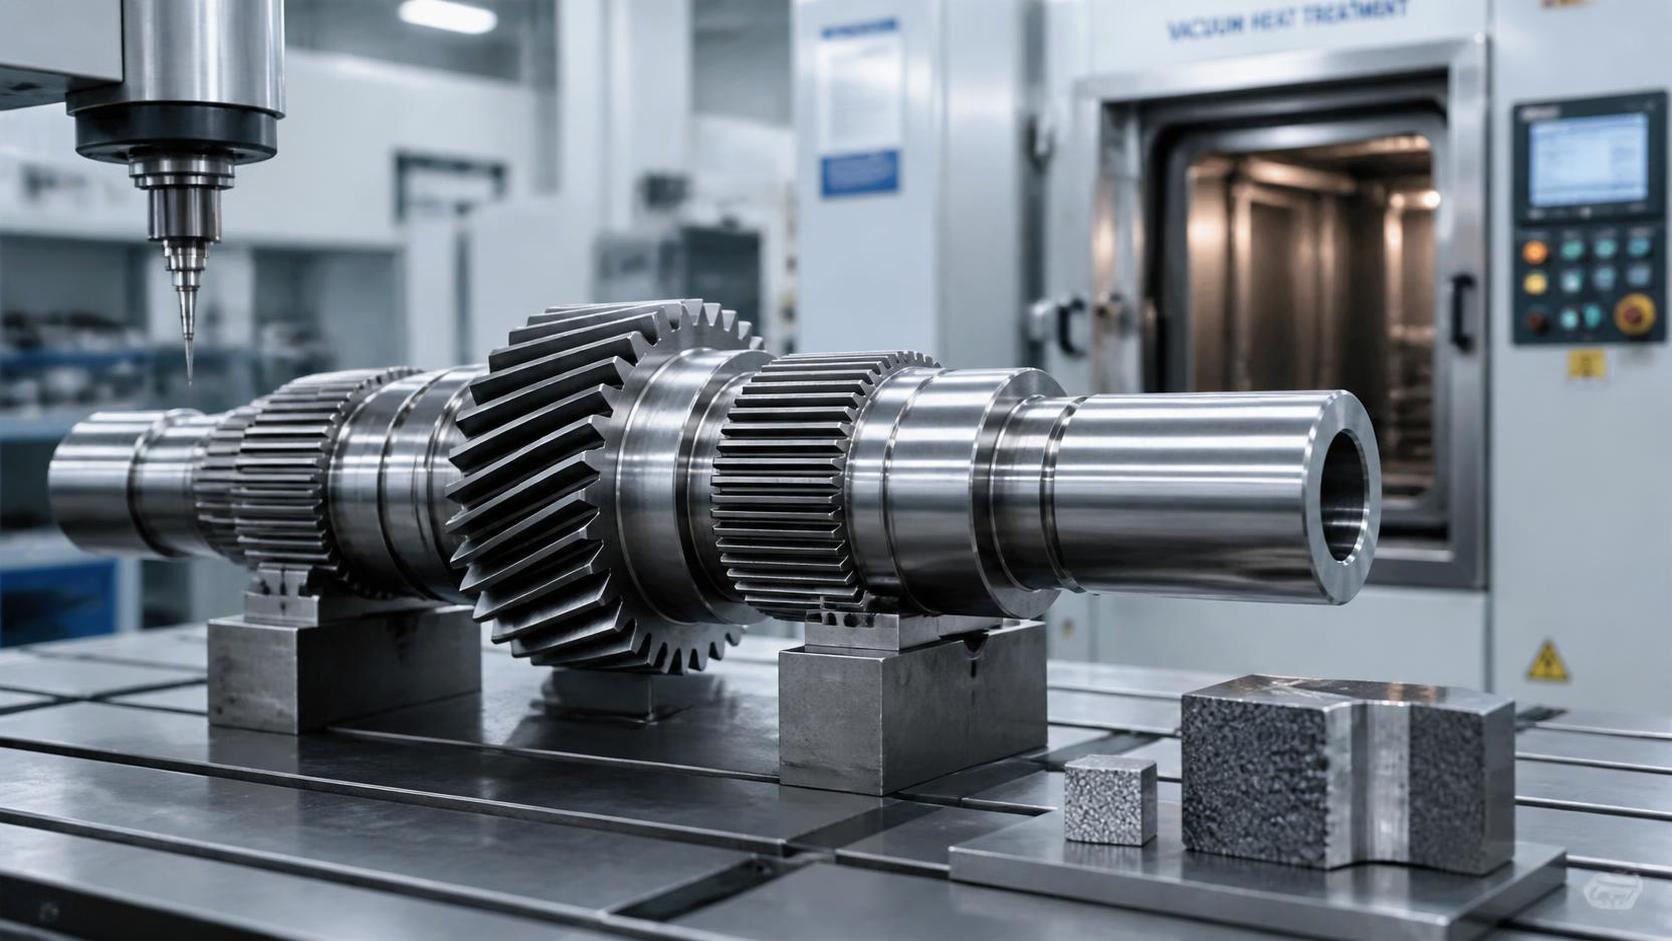
La selección de un fabricante de ejes de engranajes forjados requiere más que confirmar la capacidad de forja, el equipo de mecanizado o un certificado de calidad válido. En transmisiones sometidas a cargas elevadas, la ruta de tratamiento térmico suele determinar si un eje alcanza la vida a fatiga prevista o desarrolla desgaste prematuro, grietas en la raíz de los dientes, daños en las estrías, distorsión o fractura catastrófica.
Para transmisiones automotrices, cajas de engranajes de turbinas eólicas, propulsiones marinas, reductores y sistemas industriales de transmisión de potencia, los ejes de engranajes forjados son componentes relevantes para la seguridad, incluso cuando no están clasificados como piezas de seguridad en un documento formal del cliente. Su fallo puede deshabilitar la propulsión, interrumpir la producción, contaminar una caja de engranajes con residuos o generar daños secundarios que superan ampliamente el coste del componente original. Por tanto, la evaluación del proveedor debe examinar el tratamiento térmico como un sistema de fabricación controlado, no como una operación final representada por un valor de dureza en un informe de inspección.
La pregunta más útil no es “¿El proveedor realiza tratamientos térmicos?”. Es:¿Puede el proveedor producir repetidamente la condición metalúrgica requerida, verificarla con evidencias adecuadas y controlar los cambios antes de que lleguen a producción?
El tratamiento térmico debe adaptarse al modo de fallo real
Un eje de engranaje forjado puede requerir cementación y temple, endurecimiento por inducción, temple y revenido en toda la sección, nitruración u otra ruta especificada. Estas no son opciones intercambiables. Cada una crea un equilibrio diferente entre dureza superficial, resistencia del núcleo, tensión residual, distorsión y resistencia a la fatiga por flexión o por contacto.
Los ejes cementados se seleccionan habitualmente cuando se requiere alta resistencia al desgaste superficial y resistencia a la fatiga por contacto en dientes de engranaje o estrías, mientras que el núcleo debe conservar una tenacidad adecuada. Los resultados clave no se limitan a la dureza superficial. La profundidad efectiva de capa, las características totales de la capa cuando se especifiquen, el control del potencial de carbono, la austenita retenida, la condición de los carburos, la estructura de grano y la respuesta al temple afectan al rendimiento en servicio.
El endurecimiento por inducción puede ser adecuado para superficies de desgaste localizadas y puede ofrecer ciclos más cortos y menor distorsión en algunas geometrías. Sin embargo, los resultados dependen en gran medida del diseño de la bobina, el patrón de barrido, la densidad de potencia, el tiempo de calentamiento, el momento del temple y la microestructura previa del acero. Un proveedor que presenta el endurecimiento por inducción como un simple “servicio de endurecimiento” sin desarrollo documentado del proceso para la geometría del eje debe ser tratado con cautela.
Los ejes templados y revenidos en toda la sección dependen de una disciplina diferente: lograr la dureza y las propiedades mecánicas especificadas en toda la sección transversal crítica. Para diámetros mayores, la limpieza del acero, la selección de la aleación, la práctica de austenización, la severidad del temple y el control del revenido se vuelven especialmente importantes. Una lectura de dureza superficial no puede demostrar que un eje grande haya alcanzado una resistencia adecuada en su centro.
La nitruración puede ofrecer baja distorsión y excelentes propiedades superficiales, pero requiere una composición química del material y una condición previa de tratamiento térmico adecuadas. La fragilidad de la capa de nitruros, el control de la capa compuesta y la interpretación de la profundidad de capa deben estar alineados con el plano y la aplicación. No es automáticamente la opción de menor riesgo simplemente porque opera a una temperatura inferior a la cementación.
El proveedor debe poder explicar por qué la ruta propuesta se ajusta al plano, al grado de acero, a la condición de carga y a la secuencia de mecanizado. Si el fabricante no puede distinguir claramente entre dureza, profundidad de capa y condición mecánica del núcleo, su conocimiento del proceso puede ser insuficiente para componentes críticos de transmisión.
La certificación es un punto de partida, no una prueba de capacidad metalúrgica
La certificación ISO 9001 indica que un fabricante mantiene un sistema de gestión de la calidad, pero no certifica un horno específico, un proceso de temple, una receta metalúrgica ni una ventana de tratamiento térmico para ejes de engranajes. En las cadenas de suministro de automoción, la certificación IATF 16949 puede proporcionar expectativas más sólidas de gestión de procesos, incluidos controles basados en riesgos, trazabilidad, disciplinas de aprobación de piezas de producción y gestión de procesos especiales. Aun así, el certificado por sí solo no demuestra que un componente concreto haya recibido el tratamiento térmico correcto.
Para el tratamiento térmico relacionado con automoción, los clientes utilizan ampliamente la Evaluación del Sistema de Tratamiento Térmico AIAG CQI-9 para evaluar los controles de procesos especiales. Esta aborda áreas como la responsabilidad de la dirección, auditoría de trabajos, equipos, pirometría, controles de proceso y mejora continua. Una autoevaluación CQI-9 actual o una evaluación del cliente puede constituir evidencia significativa, pero debe revisarse en lugar de aceptarse como un logotipo o una declaración. Deben confirmarse la edición aplicable, los requisitos específicos del cliente, el alcance de la evaluación y el estado de cierre de los hallazgos.
Algunos sectores pueden imponer requisitos adicionales. Los trabajos relacionados con la industria aeroespacial pueden requerir el cumplimiento de requisitos contractuales de pirometría como AMS 2750, mientras que los programas marinos, eólicos e industriales pueden hacer referencia a especificaciones del cliente, reglas de sociedades de clasificación o planes de inspección específicos del proyecto. Estos requisitos nunca deben suponerse a partir del uso final del componente; deben identificarse en la orden de compra, el plano, el acuerdo de calidad o la especificación de proceso aprobada.
Cuando un proveedor depende de un proveedor externo de tratamiento térmico, sigue siendo necesaria la misma evidencia. La subcontratación no transfiere el riesgo del comprador. El fabricante de forja debe demostrar cómo califica al subcontratista, controla la identificación de lotes, valida el transporte y la manipulación, revisa los certificados y reacciona cuando los resultados quedan fuera de los límites.
Qué examinar en el sistema de horno y temple
El tratamiento térmico produce resultados repetibles solo cuando el equipo puede crear repetidamente las condiciones térmicas y atmosféricas previstas. Durante la revisión del proveedor, concéntrese en la relación entre la familia de piezas y el equipo de procesamiento real.
Para la cementación, esto incluye la uniformidad de temperatura del horno, el control de la atmósfera, la medición y verificación del potencial de carbono, el método de carga, el tiempo de transferencia al temple, la condición del medio de temple, la agitación y la capacidad de revenido. Un horno puede estar técnicamente operativo y aun así ser inadecuado para un eje largo y esbelto si la disposición de carga crea calentamiento no uniforme o distorsión.
Para el endurecimiento por inducción, solicite evidencia de que la bobina, la fijación, la trayectoria de barrido, el programa de potencia y la configuración de temple están controlados para la geometría exacta o técnicamente similar. Un proceso desarrollado para una estría corta no es automáticamente válido para un eje de transmisión largo con múltiples cambios de diámetro y zonas endurecidas adyacentes.
Para todos los procesos térmicos, el fabricante debe disponer de un sistema definido de mantenimiento y calibración para termopares, controladores, registradores, sondas de oxígeno cuando se utilicen, instrumentos de monitorización del temple, durómetros y equipos metalográficos. Los certificados de calibración por sí solos no son suficientes. Revise si el rango de calibración, la precisión, la fecha de vencimiento, la identificación del equipo y la trazabilidad son pertinentes para el método de ensayo real.
La pirometría es especialmente importante porque el punto de ajuste del horno no es necesariamente igual a la temperatura real de la carga. El proveedor debe poder mostrar cómo verifica la uniformidad de temperatura y la precisión del sistema en un intervalo apropiado para su especificación aplicable. Si ninguna norma contractual define el intervalo, el fabricante debe seguir disponiendo de una base técnica documentada para su plan de control.
Los datos de dureza pueden ocultar variaciones graves del proceso
La dureza es necesaria, pero se encuentra entre los resultados de tratamiento térmico más fáciles de sobreinterpretar. Un resultado de dureza superficial conforme puede coexistir con una profundidad efectiva de capa insuficiente, austenita retenida excesiva, dureza deficiente del núcleo, quemadura por rectificado, una zona de transición inadecuada o puntos blandos locales cerca de hombros y estrías.
Un plan de inspección creíble para ejes de engranajes forjados normalmente vincula cada propiedad requerida con un método adecuado:
- Dureza superficial: medida mediante el método Rockwell, Vickers, Brinell o equivalente especificado en ubicaciones definidas.
- Profundidad efectiva de capa: normalmente verificada mediante un perfil de microdureza conforme al plano o método del cliente aplicable, con el umbral de dureza especificado claramente indicado.
- Dureza del núcleo: medida a una profundidad o sección definida, especialmente cuando la fatiga por flexión y la carga torsional son críticas.
- Microestructura: evaluada mediante secciones metalográficas preparadas para características relevantes para el proceso, como condición de martensita, carburos anormales, oxidación intergranular, descarburación o austenita retenida excesiva cuando sea necesario.
- Estabilidad dimensional: evaluada antes y después del tratamiento térmico, y después del rectificado posterior cuando corresponda, utilizando esquemas de referencia que reflejen los requisitos funcionales de montaje.
- Detección de grietas: realizada utilizando un método no destructivo adecuado, a menudo inspección por partículas magnéticas para componentes ferromagnéticos, en la etapa especificada por el plan de control.
Los criterios de aceptación deben ser trazables a un plano de ingeniería, una especificación de material, un plan de control aprobado o una norma del cliente. Declaraciones genéricas como “microestructura aceptable” o “tratamiento térmico aprobado” ofrecen poco valor a menos que estén documentados el método de inspección, la ubicación de la muestra, la norma de aceptación y la autoridad de disposición.
La competencia del laboratorio también importa. Si el proveedor realiza internamente metalografía o ensayos de microdureza, examine las instrucciones de método, los controles de preparación de muestras, la competencia del analista, los bloques de referencia o las prácticas de verificación y la conservación de imágenes. Si los ensayos se subcontratan, la acreditación ISO/IEC 17025 puede proporcionar confianza cuando el método de ensayo pertinente está dentro del alcance acreditado del laboratorio. La acreditación debe verificarse por la relevancia de su alcance en lugar de tratarse como una aprobación general.
La trazabilidad debe mantenerse durante la forja, el mecanizado, el tratamiento térmico y la inspección final
Los ejes de engranajes forjados son vulnerables a rupturas de trazabilidad porque varias operaciones pueden realizarse en diferentes departamentos o instalaciones. La certificación del tratamiento térmico solo es significativa si puede vincularse sin ambigüedad al lote de fusión real del material, al lote de forja, al lote de mecanizado, a la carga del horno, al lote de temple, al cupón de ensayo cuando corresponda y a la identificación final del componente.
La trazabilidad debe permitir rastrear hacia atrás una pieza no conforme encontrada en campo, pero, igualmente importante, debe permitir al fabricante rastrear hacia adelante desde una carga de horno sospechosa hasta todos los envíos afectados. Esta trazabilidad hacia adelante es esencial cuando existe una desviación de temperatura, una desviación del potencial de carbono, un fallo del sistema de temple o un lote de material identificado incorrectamente.
Revise cómo el proveedor evita la mezcla de lotes. Los controles útiles incluyen marcado duradero de piezas cuando esté permitido, contenedores segregados, hojas de ruta de lote, códigos de barras o registros electrónicos de fabricación, mapas de carga de horno y verificaciones de liberación entre operaciones. Los registros manuales no son inherentemente inadecuados, pero requieren una titularidad clara, legibilidad, control de cambios y conciliación con las piezas físicas.
Para ejes que requieren mecanizado o rectificado posterior al tratamiento térmico, verifique que la hoja de ruta distinga la condición de tratamiento térmico de la condición final de entrega. El rectificado puede eliminar profundidad de capa, generar daño térmico o revelar distorsión que no era visible inmediatamente después del temple y revenido. Por tanto, la inspección final debe reflejar la condición acabada real, no solo la condición anterior al mecanizado final.
La calidad de la forja y el tratamiento térmico no pueden evaluarse por separado
Un proceso de tratamiento térmico sólido no puede compensar por completo una mala calidad de forja o un acero inadecuado. La segregación, las inclusiones no metálicas, los pliegues, una relación de reducción insuficiente, un flujo de grano inadecuado, la descarburación y el enfriamiento no controlado después de la forja pueden afectar la templabilidad, la susceptibilidad a grietas, el comportamiento a fatiga y la estabilidad del mecanizado.
Esto es particularmente relevante para proveedores integrados que ofrecen tanto forja de precisión como mecanizado. La mejor evaluación abarca toda la cadena de proceso: certificación y verificación del acero entrante, identificación de palanquillas, control de temperatura de forja, condición de las matrices, práctica de enfriamiento, normalizado o recocido cuando se utilicen, sobremateriales de mecanizado, tratamiento térmico e inspección final.
La forja de precisión puede reducir el sobrematerial de mecanizado y el desperdicio de material, pero un sobrematerial menor también reduce el margen para corregir defectos superficiales o distorsión por tratamiento térmico. El plan de fabricación debe mostrar que el sobrematerial, la selección de referencias y las tendencias de distorsión por tratamiento térmico se han validado conjuntamente.
La misma lógica se aplica a componentes complejos como unEngranaje cónico integrado con un eje o suministrado como componente acoplado. La geometría de los dientes, la concentricidad del agujero, el descentramiento y la ubicación de la capa endurecida deben gestionarse como un único sistema funcional. Un resultado satisfactorio en un cupón no garantiza que la zona crítica de dientes o estrías de la pieza terminada haya recibido el tratamiento previsto.
Solicite evidencia del proceso, no solo certificados de conformidad
Un fabricante competente de ejes de engranajes forjados debe poder proporcionar un paquete de evidencia estructurado durante la cualificación y mantenerlo durante la producción en serie. El contenido exacto depende de los requisitos del cliente, pero un paquete técnicamente creíble suele incluir:
- certificados de materiales y un método definido para la verificación de materiales entrantes;
- flujo de proceso aprobado de forja, mecanizado y tratamiento térmico;
- PFMEA y plan de control que identifiquen el tratamiento térmico como un proceso especial;
- recetas de horno o parámetros de proceso controlados vinculados al número de pieza;
- diagramas de carga, registros de lotes y registros de temple cuando corresponda;
- informes de dureza, profundidad de capa y metalografía con ubicaciones de muestreo definidas;
- resultados de capacidad dimensional para características sensibles a la distorsión;
- registros de ensayos no destructivos cuando se requieran;
- registros de calibración, mantenimiento y planes de reacción;
- evidencia de recualificación después de cambios significativos.
La aprobación de piezas debe incluir un enfoque de peor caso. Un eje del centro de un horno con carga elevada, un componente de una geometría con alta distorsión o una pieza procesada después de un evento de mantenimiento del medio de temple pueden revelar riesgos que una muestra rutinaria no detecta. Los proveedores deben definir cómo eligen las muestras representativas y cuándo utilizan ensayos destructivos, cupones de sacrificio o seccionamiento de componentes.
El control de cambios es donde comienzan muchos riesgos latentes
Los fallos de tratamiento térmico suelen estar vinculados no a un proceso completamente descontrolado, sino a un cambio que parecía menor: una nueva fuente de acero, tamaño de palanquilla revisado, cambio en la velocidad de enfriamiento de forja, sustitución de sonda de horno, patrón de carga modificado, nuevo aceite de temple, reparación de bobina, método de enmascaramiento diferente o cambio en el sobrematerial de rectificado final.
El proveedor debe contar con un proceso formal de gestión de cambios que exija una revisión técnica antes de la implementación. Dependiendo de la importancia del cambio, esto puede requerir nuevas pruebas, validación metalúrgica, estudios dimensionales, notificación al cliente o reaprobación de la pieza de producción. “El mismo grado de material” no siempre es suficiente; las diferencias de templabilidad y limpieza entre fuentes aprobadas pueden alterar los resultados de capa y núcleo.
Preste especial atención a la gestión de desviaciones. Si un parámetro de temperatura, atmósfera o temple supera su límite de control, el plan de reacción debe especificar contención, revisión de ingeniería, reinspección o evaluación destructiva cuando esté justificado, y una disposición documentada. Liberar el lote únicamente porque algunas lecturas de dureza se mantienen dentro del rango rara vez es una respuesta sólida a una desviación del proceso.
Una decisión práctica sobre el proveedor debe combinar capacidad y transparencia
Los proveedores más sólidos no son necesariamente aquellos con la lista de equipos más extensa. Son aquellos que pueden explicar su ventana de tratamiento térmico, mostrar registros objetivos, identificar riesgos de proceso y demostrar una reacción disciplinada cuando algo queda fuera de control.
Para ejes críticos de engranajes forjados, una decisión práctica de aprobación debe basarse en cuatro preguntas relacionadas: si la ruta de tratamiento térmico especificada es adecuada para la condición de servicio; si los equipos y controles de producción pueden mantener dicha ruta de forma consistente; si la inspección verifica las propiedades que realmente gobiernan el fallo; y si la trazabilidad y el control de cambios pueden proteger la producción en serie a lo largo del tiempo.
Cuando alguno de estos vínculos es débil, el riesgo no es simplemente un problema de calidad cosmética. Es un posible problema de fiabilidad de la transmisión que puede surgir solo después de la instalación, los ciclos de carga y una costosa exposición en campo. Por ello, la capacidad de tratamiento térmico merece el mismo nivel de escrutinio que la selección de materiales, la integridad de la forja y la inspección dimensional final.
Envíenos un mensaje