



Publicaciones relacionadas
Mensaje en línea
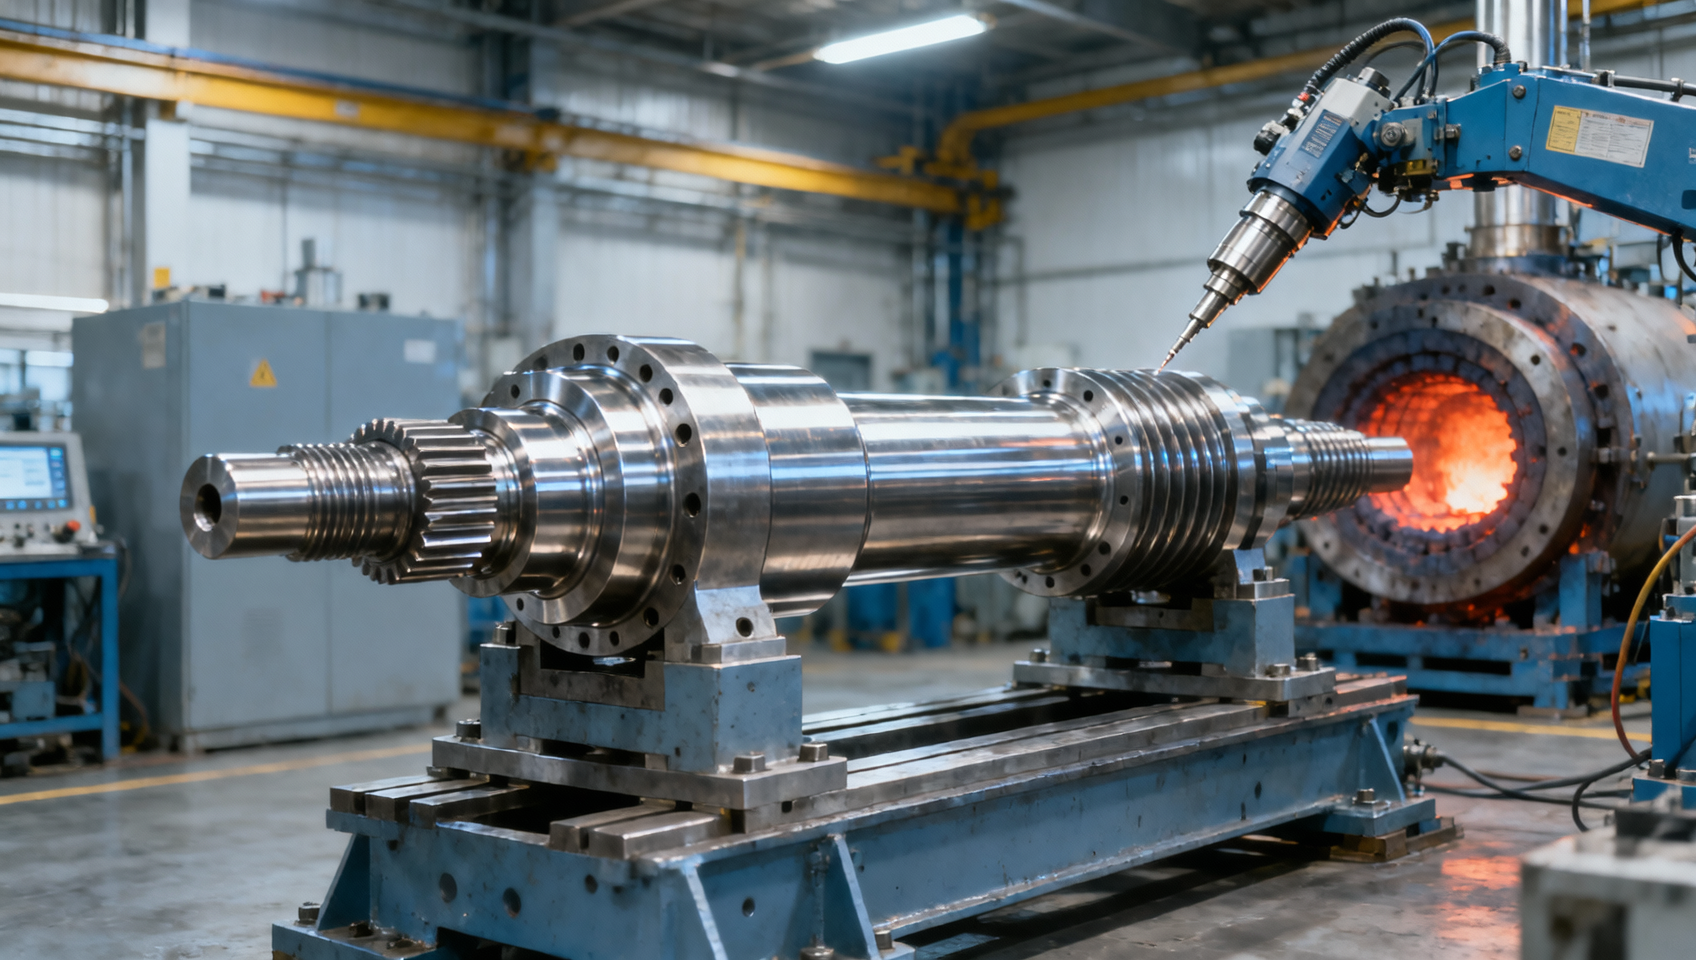
Especificación de ejes de acero forjado para servicio pesado: tratamiento térmico e inspección
La especificación de ejes de acero forjado para servicio pesado requiere más que seleccionar un grado de acero, un diámetro nominal y una tolerancia de plano. En transmisiones automotrices, cajas de engranajes eólicos, sistemas de propulsión marina y reductores industriales, un eje suele ser el elemento de carga que conecta el par, la carga de flexión, la tensión cíclica y la masa giratoria. Un componente puede cumplir sus dimensiones finales y aun así contener condiciones metalúrgicas o volumétricas que reduzcan su vida útil.
Para los equipos de control de calidad y seguridad, la especificación más útil es la que vincula la intención de diseño con la evidencia de fabricación. El tratamiento térmico debe lograr el perfil de propiedades requerido en toda la sección pertinente. La forja debe producir un patrón de flujo de grano adecuado para la geometría y la dirección de carga. La inspección debe planificarse en función de los riesgos reales de fallo, en lugar de añadirse únicamente como un paso de aceptación final. El objetivo no es simplemente un eje “aprobado”, sino un eje con control de proceso trazable y una base justificable para su uso en una aplicación rotativa exigente.
Comience por el ciclo de trabajo, no por el nombre del material
Una designación de material por sí sola no define el rendimiento del eje. Dos ejes fabricados con la misma aleación pueden comportarse de forma muy diferente si difieren sus diámetros, transiciones de sección, reducciones de forja, condiciones de temple, sobremedidas de mecanizado y rutas de tratamiento térmico. Por tanto, la especificación debe comenzar con las condiciones operativas que determinan el riesgo de fallo: par transmitido, par máximo, carga inversa, momento flector, velocidad de rotación, frecuencia de arranque y parada, eventos de impacto, temperatura ambiente, exposición a la corrosión e intervalo de servicio previsto.
Esto es especialmente importante cuando un eje incluye estrías, hombros, chaveteros, transiciones de brida o asientos de engranaje. Estas zonas pueden generar concentraciones de tensión, y su condición local puede ser más importante que la resistencia nominal indicada en un certificado de material. Por ejemplo, un eje utilizado en una caja de engranajes eólica puede experimentar cargas variables de larga duración en lugar de una única sobrecarga estática. Un eje de transmisión marina también puede requerir atención a la protección contra la corrosión, el acabado superficial, la alineación y la reparabilidad. En una transmisión de camión, las inversiones repetidas de par y la fatiga en la raíz de las estrías pueden ser determinantes.
El comprador debe indicar si el diseño se rige principalmente por el límite elástico, la fatiga torsional, la fatiga por flexión, la resistencia al impacto, la resistencia al desgaste o una combinación de estos factores. Si el eje es crítico para la seguridad, el plano y la especificación de compra también deben identificar las consecuencias del fallo y cualquier documentación adicional, punto de testigo o punto de espera requerido antes de la liberación.
Lo que un requisito de forja debe controlar realmente
La razón para especificar la forja no es simplemente obtener una forma en bruto. Una ruta de forja desarrollada adecuadamente puede alinear el flujo metálico con la geometría de la pieza, reducir la eliminación por mecanizado y evitar algunas de las discontinuidades asociadas con la transformación menos controlada del material de partida. Sin embargo, “forjado” no constituye por sí solo un requisito de calidad suficiente. Los criterios de aceptación deben abordar el origen de la palanquilla o lingote, la relación de reducción cuando corresponda, la práctica de calentamiento, la secuencia de deformación y la ubicación de la que se toman las muestras de ensayo.
Para ejes grandes o escalonados, la región central y los cambios importantes de diámetro requieren especial atención. Los vacíos internos, las condiciones relacionadas con la segregación o un trabajo insuficiente pueden ser difíciles de identificar después del mecanizado. Un proveedor debe poder explicar cómo se seleccionan el tamaño del material inicial, el equipo de forja y la trayectoria de deformación para la sección final. Esa conversación es más valiosa que una declaración genérica de que la pieza fue “forjada en caliente”.
La sobremedida de mecanizado también forma parte de esta discusión. Una sobremedida insuficiente puede dejar cascarilla, material descarburado o irregularidades superficiales en las zonas funcionales. Una sobremedida excesiva puede eliminar el beneficio de la forja casi neta, prolongar el tiempo de ciclo y potencialmente cortar la disposición preferida del flujo de grano alrededor de una característica. La forja de precisión se utiliza a menudo para reducir el torneado mientras se preserva la utilización del material, pero la estrategia de mecanizado final debe seguir protegiendo las superficies y dimensiones críticas.
En Liaocheng Jiucheng Auto Parts Co., Ltd., la forja y el mecanizado se realizan mediante talleres dedicados de forja de precisión y procesamiento mecánico. Este enfoque integrado es relevante cuando un eje, una estría o un componente relacionado con engranajes requiere continuidad del proceso entre el conformado casi neto y la geometría terminada. El trabajo de la empresa abarca engranajes automotrices, piezas de cajas de engranajes eólicos y componentes de engranajes mecánicos y marinos, incluidos ejes de transmisión y ejes estriados. Para el comprador, la pregunta práctica sigue siendo la misma: ¿puede revisarse la ruta de fabricación frente al plano real, la condición del material y el plan de inspección?
El tratamiento térmico es un perfil de propiedades, no una etiqueta de horno
Términos como normalizado, templado y revenido, endurecido por inducción y cementado describen rutas, pero no garantizan un resultado. Para ejes de acero forjado para servicio pesado, la cuestión clave es si la ruta seleccionada produce la combinación prevista de resistencia del núcleo, tenacidad, dureza y resistencia a la fatiga en toda la sección de trabajo pertinente.
El tratamiento de temple y revenido se selecciona habitualmente cuando el eje requiere una condición equilibrada de propiedades en el núcleo. Los valores requeridos deben definirse mediante la norma de material o producto aplicable, el plano de ingeniería o un acuerdo específico del proyecto. Cuando se requieran ensayos, la especificación debe identificar la dirección de ensayo, la ubicación de la probeta, la condición de aceptación y si los resultados representan la sección completa o una probeta testigo tratada por separado. Una probeta tratada de forma diferente a la pieza puede proporcionar evidencia limitada para un eje de gran diámetro.
Para ejes con muñones endurecidos, flancos de estrías o asientos de rodamientos, el endurecimiento superficial introduce otra capa de control. El requisito debe distinguir entre dureza superficial, profundidad efectiva de endurecimiento, zona de transición, dureza del núcleo y distorsión permisible. Una dureza superficial elevada sin una profundidad de capa adecuada puede no soportar la carga de contacto prevista. Por el contrario, una capa endurecida demasiado profunda o mal controlada puede aumentar la fragilidad o complicar el mecanizado y rectificado. El requisito final debe indicar el método y la ubicación del ensayo en lugar de limitarse a declarar “endurecido según se requiera”.
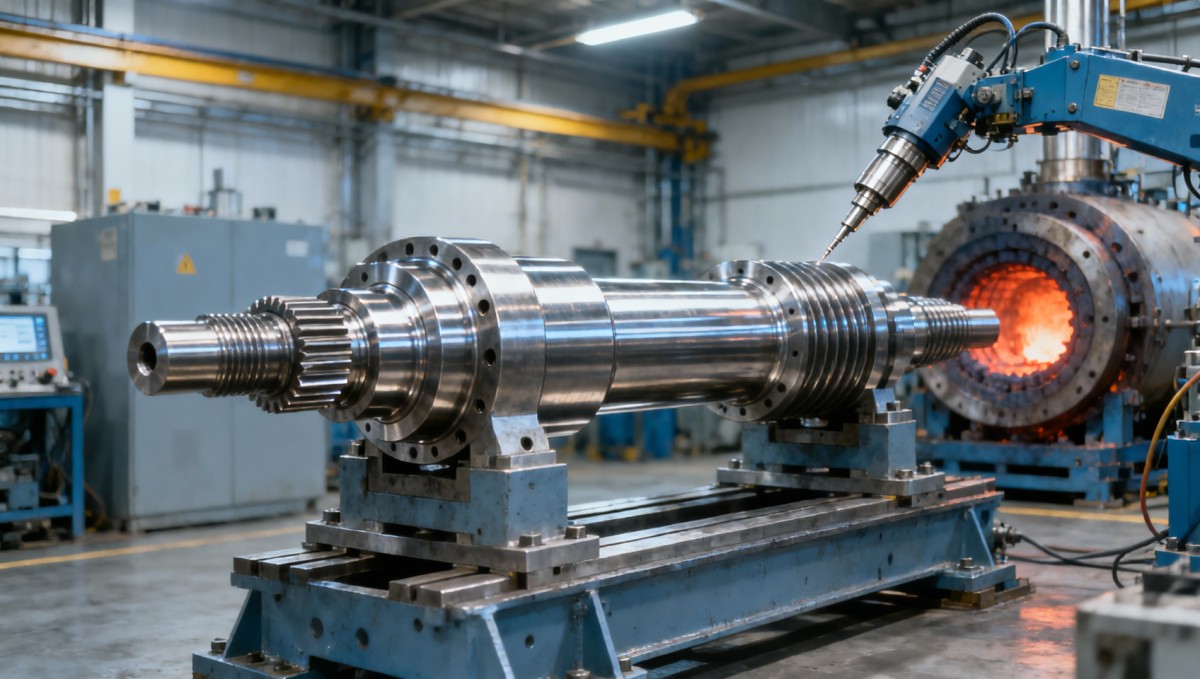
El registro de temperatura, el control del tiempo de mantenimiento, el estado del medio de temple, la disposición de carga y la secuencia de revenido son registros de proceso que conviene revisar en ejes críticos. No sustituyen a los ensayos mecánicos, pero ayudan a explicar si el resultado es repetible. El control de la distorsión también debe considerarse antes del mecanizado final. El enderezado, si es necesario, requiere un método definido, ya que un enderezado excesivo o mal controlado puede introducir tensiones residuales o daños locales.
El mapeo de dureza evita un error común de aceptación
Una sola lectura de dureza en una cara extrema accesible rara vez representa el eje completo. El tamaño de la sección, la velocidad de enfriamiento y la geometría local pueden generar variaciones a lo largo de la longitud y a través del diámetro. Un plan de mapeo de dureza debe ser proporcional al riesgo: como mínimo, puede identificar qué posiciones axiales y ubicaciones radiales se verifican; para ejes complejos, también puede definir verificaciones cerca de hombros, zonas afectadas térmicamente o características funcionales endurecidas. El propósito es detectar tratamientos inconsistentes antes de que el eje entre en ensamblaje.
Diseñe la inspección en torno a los modos de fallo probables
La inspección debe avanzar desde la identidad del material y la trazabilidad del proceso hasta la sanidad interna, la condición superficial, la geometría y la documentación final. Los ensayos no destructivos son particularmente importantes porque los fallos por fatiga suelen iniciarse en discontinuidades que no son visibles durante la inspección dimensional rutinaria. El método debe adecuarse al tipo de defecto, la geometría del componente, la condición superficial y el acceso disponible.
Los ensayos ultrasónicos son generalmente el método principal para evaluar la sanidad interna de forjas de tamaño considerable, siempre que la condición y la geometría de la pieza permitan una cobertura significativa. El requisito de compra debe indicar si el examen se realiza antes o después del mecanizado de desbaste, ya que este puede mejorar la capacidad de ensayo al eliminar la cascarilla y crear superficies de exploración más uniformes. Los criterios de aceptación no deben copiarse a la ligera de una norma no relacionada: deben corresponder a la forma del material del eje, el tamaño de sección, la severidad del servicio y el marco normativo contractual.
El ensayo por partículas magnéticas es útil para ejes ferromagnéticos cuando se buscan discontinuidades superficiales y cercanas a la superficie. Suele ser valioso después del mecanizado de desbaste y nuevamente después del mecanizado final en zonas de alto riesgo. El examen por líquidos penetrantes puede utilizarse en superficies no porosas adecuadas, pero no revelará defectos subsuperficiales. Ningún método sustituye al examen ultrasónico cuando se requiere sanidad interna.
La cualificación del personal de inspección, la calibración de equipos, el control de consumibles y la trazabilidad de los informes también merecen atención. Normas como ASTM, EN, ISO o especificaciones específicas del cliente pueden regir estos detalles según el proyecto. El enfoque correcto consiste en identificar los documentos rectores en la etapa de cotización y revisión de planos, no después de que haya comenzado la producción.
No considere las dimensiones finales como el paquete de aceptación completo
Un eje puede estar visualmente limpio y ser dimensionalmente correcto, pero aun así presentar un riesgo inaceptable. La rectitud, el descentramiento total, el tamaño de los muñones, el ajuste de las estrías y el acabado superficial deben medirse a partir de referencias claras. Para piezas rotativas, la relación entre las características importa tanto como cada dimensión aislada. Un muñón con la dimensión correcta pero excéntrico respecto a la estría o al asiento de engranaje puede generar vibración, contacto desigual y daños en los rodamientos.
El acabado superficial debe especificarse cuando de él dependan el rendimiento a fatiga o el sellado, especialmente en filetes, asientos de rodamientos, pistas de sellado y raíces de estrías. Las marcas de mecanizado pronunciadas en dirección transversal a la carga pueden convertirse en puntos de inicio bajo tensión cíclica. Si se requiere rectificado después del tratamiento térmico, el plan de proceso debe abordar la detección de quemaduras u otra verificación cuando los requisitos del proyecto lo exijan. La misma disciplina se aplica a roscas, chaveteros y orificios de aceite, donde el desbarbado y la condición de los bordes no son detalles cosméticos.
El eje debe liberarse con un paquete de documentación que corresponda al nivel de riesgo: evidencia del material, registros de tratamiento térmico, resultados de ensayos mecánicos cuando se especifiquen, informes de END, resultados de inspección dimensional y un vínculo claro de trazabilidad con el marcado de la pieza o el lote. Para aplicaciones críticas, un proceso definido de no conformidad importa tanto como el informe de inspección. La reparación, la reparación por soldadura, el calentamiento local o la desviación de la ruta de tratamiento térmico aprobada nunca deben tratarse como rutina sin revisión de ingeniería.
Una lista de verificación práctica para la especificación
Antes de realizar un pedido de ejes de acero forjado para servicio pesado, conviene comprobar si el paquete de compra responde a las siguientes preguntas:
- ¿Qué espectro de carga, entorno y consecuencia de fallo se aplican al eje?
- ¿Qué norma de material, condición de suministro y requisitos químicos o mecánicos rigen el pedido?
- ¿Es la ruta de forja adecuada para la geometría final y los principales tamaños de sección?
- ¿Qué condición de tratamiento térmico se requiere y dónde deben verificarse la dureza o las propiedades mecánicas?
- ¿Qué métodos de END, áreas de cobertura, criterios de aceptación y requisitos de informe se aplican?
- ¿Qué dimensiones son referencias funcionales y qué controles de descentramiento, rectitud y acabado superficial se necesitan?
- ¿Qué requisitos de trazabilidad, conservación, testigo y aprobación de desviaciones se aplican antes del envío?
El mismo enfoque se aplica a otros componentes rotativos forjados. Un proveedor que produce ejes, engranajes cónicos, engranajes reductores y anillos de rodamientos de giro debe controlar la interacción entre conformado, procesamiento térmico, mecanizado e inspección, en lugar de tratar cada operación como aislada. Ahí es donde un plan de calidad se vuelve operativo en lugar de meramente formal.
Liaocheng Jiucheng Auto Parts Co., Ltd., fundada en 2015, combina I+D, producción y ventas de forjas de precisión y piezas mecanizadas relacionadas con transmisiones. Su fábrica de 8.000 metros cuadrados incluye capacidad de forja de precisión y mecanizado, respaldada por personal de ingeniería, calidad e inspección. El énfasis de la empresa en la forja de precisión casi neta tiene como objetivo reducir el torneado y el uso de material; para los clientes, el beneficio técnico relevante es la oportunidad de revisar el conformado y el acabado como una ruta de fabricación conectada.
Una especificación de eje robusta debe dejar poco margen para las suposiciones. Defina la condición de servicio, identifique las zonas críticas, indique la evidencia de tratamiento térmico requerida y haga que el plan de inspección sea lo suficientemente específico para que dos partes competentes lleguen a la misma decisión de aceptación. Esta disciplina suele ser menos costosa que investigar una grieta por fatiga, una vibración inexplicable o la parada de una caja de engranajes cuando el eje ya está en servicio.
Envíenos un mensaje