



Publicaciones relacionadas
Mensaje en línea
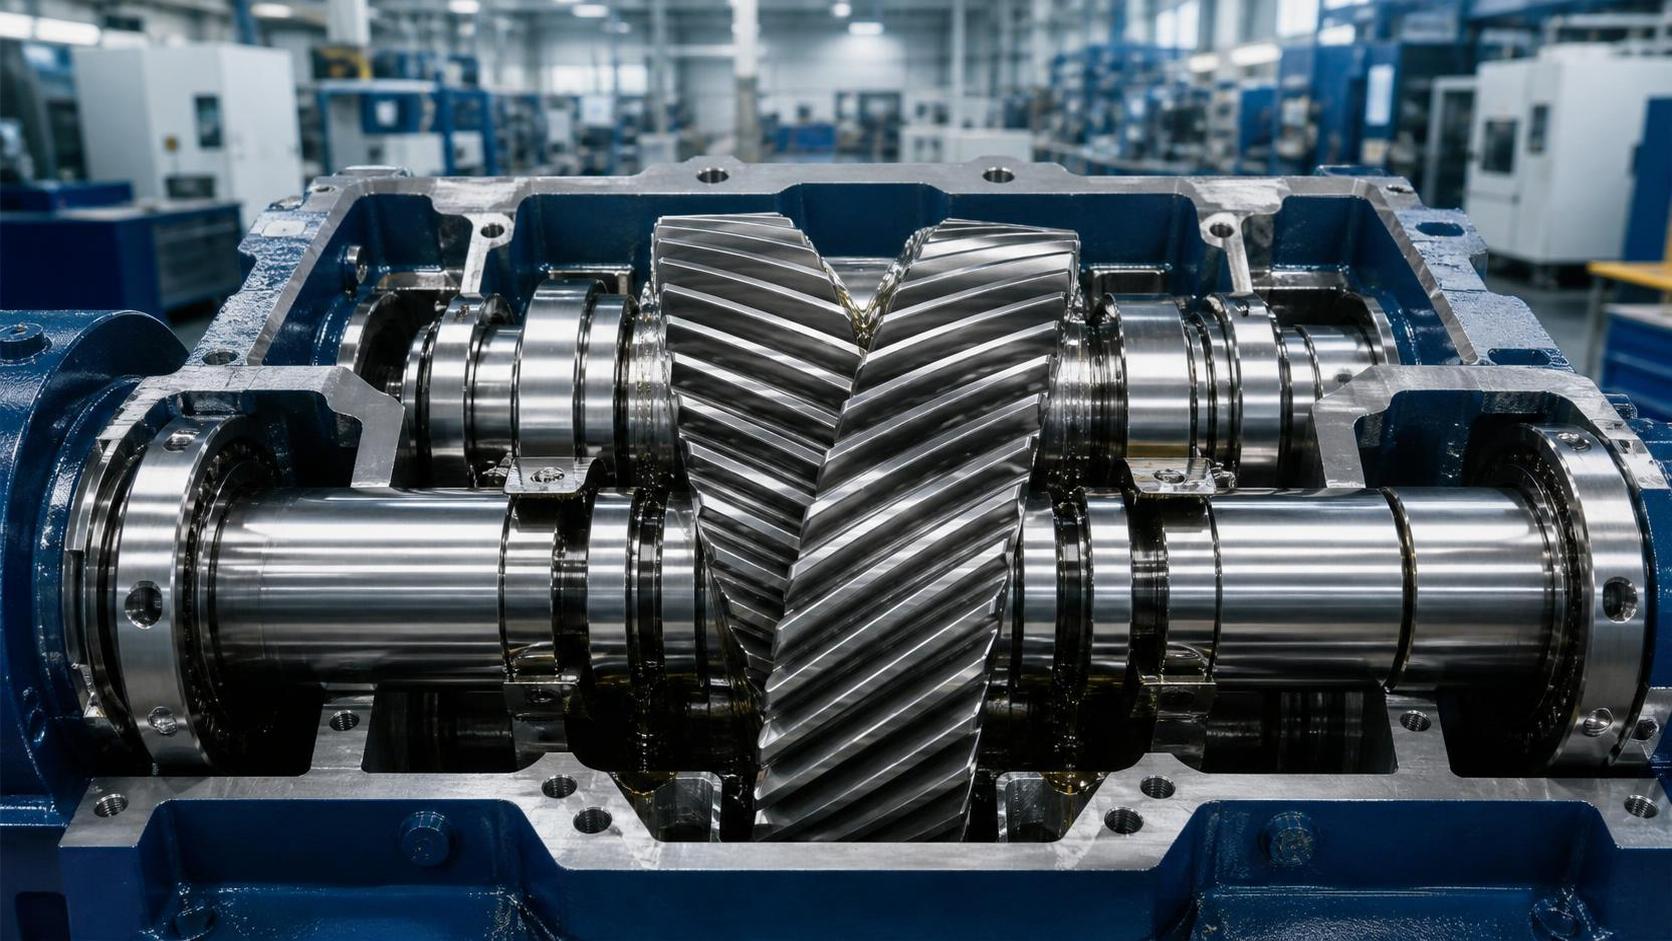
Aplicaciones de engranajes de espina de pez para accionamientos de alta exigencia que requieren baja vibración
Para accionamientos de alta exigencia en los que el control de vibraciones, la capacidad de par y la fiabilidad son críticos, un engranaje de espina de pez ofrece una solución de ingeniería comprobada. Su disposición de dientes helicoidales opuestos equilibra las fuerzas axiales y permite una transmisión de potencia suave y estable bajo cargas exigentes. Esto es importante en equipos donde las fluctuaciones torsionales, el ruido de la caja de engranajes, la carga de los rodamientos y las paradas afectan al resultado operativo, no solo a la potencia nominal.
Los evaluadores técnicos suelen encontrar engranajes de espina de pez cuando un engranaje recto convencional resulta demasiado ruidoso o brusco, mientras que un engranaje helicoidal simple introduciría un empuje axial que complica la selección de rodamientos y el diseño de la carcasa. La decisión rara vez se basa en una sola característica. Por lo general, está determinada por la interacción entre el par transmitido, la velocidad de rotación, el ciclo de trabajo, la rigidez del eje, las condiciones de lubricación, la repetibilidad de fabricación y las consecuencias de una parada no planificada.
Un engranaje de espina de pez, también llamado engranaje de doble hélice, utiliza dos filas de dientes helicoidales opuestas. Las direcciones de hélice se invierten a través de la cara del engranaje, de modo que las fuerzas axiales generadas por una fila de dientes son contrarrestadas por la otra. Con un diseño adecuado, esta disposición conserva el solapamiento y el engrane gradual asociados con los engranajes helicoidales, al tiempo que reduce considerablemente la carga axial neta sobre el eje y los rodamientos. Esta combinación lo hace especialmente relevante en reductores grandes y sistemas de transmisión de alta carga, donde un comportamiento de engrane estable es más valioso que el menor coste inicial del componente.
Por qué la disposición de los dientes cambia el comportamiento del accionamiento
El principal beneficio no consiste simplemente en que el engranaje tenga “más dientes en contacto”. El engrane de los dientes helicoidales comienza de forma progresiva, en lugar de impactar de una vez sobre todo el ancho del diente. En una disposición de doble hélice, esta transferencia más suave se produce en ambas mitades opuestas del engranaje. Para maquinaria sometida a alto par o carga variable, esto puede reducir la excitación que contribuye a la vibración de engrane y al ruido audible.
La compensación de fuerzas axiales es igualmente importante. Un piñón helicoidal simple puede generar un empuje considerable, especialmente al transmitir alta potencia con un gran ángulo de hélice. Ese empuje debe ser absorbido por rodamientos axiales dispuestos adecuadamente y una carcasa con rigidez suficiente. Con una geometría de espina de pez, las hélices opuestas equilibran esta fuerza en principio. La formulación práctica es importante: el equilibrio depende de una geometría dental precisa, una distribución de carga uniforme entre las dos mitades, una alineación de montaje aceptable y una rigidez estructural suficiente. Un conjunto de doble hélice mal fabricado o mal instalado no elimina automáticamente los problemas de carga axial.
El diseño también ofrece un amplio potencial de ancho de cara para la transmisión de par. Una mayor área de contacto puede ayudar a reducir la tensión de contacto de los dientes para una carga determinada, pero aumenta las exigencias de precisión de la línea de diente, control de la deflexión del eje y precisión de la carcasa. Una cara de engranaje ancha puede convertirse en una desventaja si la desalineación desplaza el patrón de contacto hacia un borde. Por esta razón, los engranajes de espina de pez deben evaluarse como parte de un sistema de transmisión completo y no como una pieza de sustitución aislada.
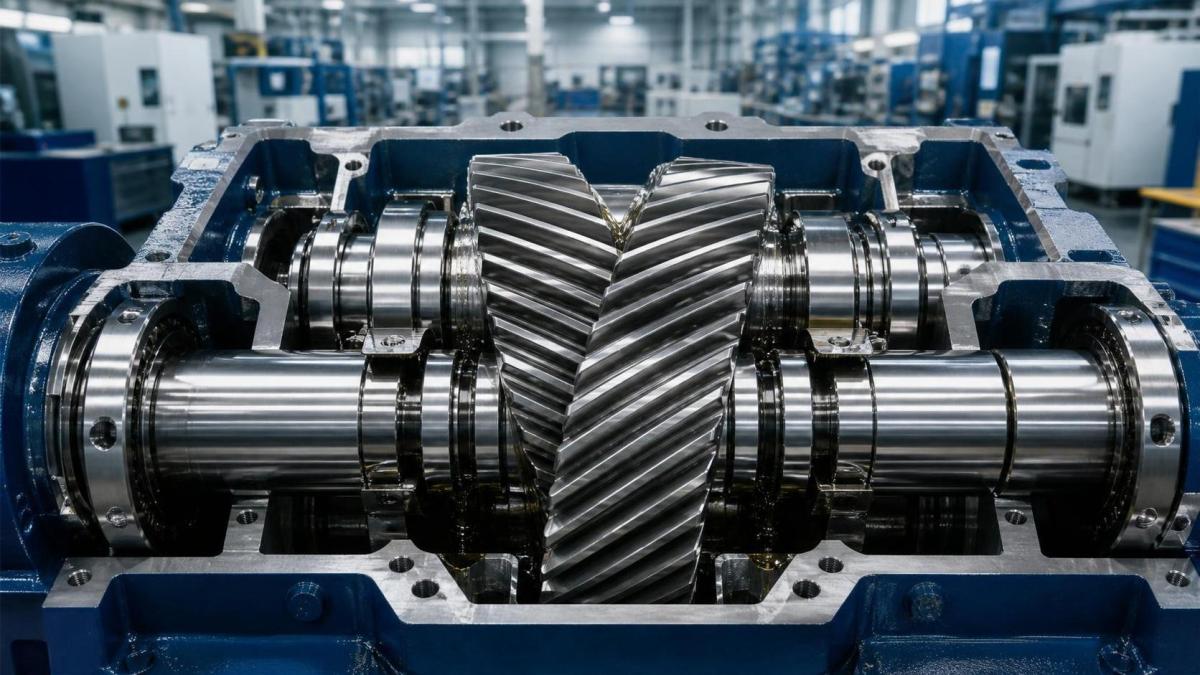
Dónde son más relevantes los engranajes de espina de pez
Etapas de cajas de engranajes de turbinas eólicas
Los accionamientos de energía eólica constituyen una aplicación natural porque la caja de engranajes debe gestionar un alto par a baja velocidad de entrada y, al mismo tiempo, afrontar cargas aerodinámicas cambiantes. Las inversiones de carga, la turbulencia, los eventos de arranque y parada, y los largos intervalos de servicio hacen que el comportamiento frente a vibraciones sea especialmente importante. Dependiendo de la arquitectura de la caja de engranajes, puede considerarse un engranaje de espina de pez en etapas paralelas donde los ingenieros necesitan una transferencia de potencia suave y menores cargas netas de empuje. Su idoneidad sigue dependiendo de la disposición planetaria o de ejes paralelos seleccionada, la estrategia de servicio, el sistema de lubricación y las limitaciones de la instalación en la góndola.
Para el abastecimiento de cajas de engranajes eólicas, la forma del diente por sí sola no es suficiente. Los evaluadores deben preguntar cómo controla el fabricante la calidad de la forja, la distorsión por tratamiento térmico, la línea de diente, el acabado de los flancos y la inspección final. Una caja de engranajes que funciona a muchos metros sobre el suelo no es un entorno donde una geometría de engranaje incierta pueda tratarse como una variable de compra menor.
Propulsión marina y maquinaria auxiliar
Los accionamientos de engranajes marinos suelen dar gran importancia al funcionamiento estable, ya que el ruido, la vibración y la fiabilidad de los rodamientos influyen tanto en la comodidad de la tripulación como en la disponibilidad de los equipos. Los engranajes reductores entre un motor de combustión o eléctrico y un propulsor deben gestionar carga sostenida, cargas transitorias de maniobra y posibles cambios de alineación causados por el movimiento del casco o las variaciones térmicas. Los engranajes de espina de pez pueden ser adecuados para grandes accionamientos reductores marinos en los que la baja vibración y el control del empuje axial son objetivos esenciales de diseño.
Sin embargo, la aplicación requiere una visión realista de las condiciones de funcionamiento. La limpieza del lubricante, la temperatura del aceite, la exposición a la corrosión, la alineación del eje y el acceso para mantenimiento pueden determinar la vida útil del engranaje con tanta fuerza como la capacidad de contacto teórica. Por lo tanto, una especificación de engranaje sólida debe definir el perfil de servicio y el entorno de instalación, no solo el módulo, el número de dientes y el diámetro exterior.
Transmisiones pesadas para automoción y uso fuera de carretera
En sistemas pesados relacionados con la automoción, la necesidad de una transmisión de par refinada puede surgir en conjuntos de transmisión, etapas de reducción asociadas a ejes, sistemas de transferencia y maquinaria especializada, en lugar de en todas las cajas de cambios de vehículos. Los grandes vehículos comerciales, equipos de construcción y plataformas de transporte industrial pueden afrontar cambios frecuentes de carga y alto par cíclico. Cuando el espacio disponible lo permite, los engranajes de doble hélice pueden ofrecer una vía hacia un funcionamiento más suave sin transferir grandes cargas de empuje continuo a los rodamientos de apoyo.
El eje circundante es fundamental para esta evaluación. La calidad del engrane puede verse perjudicada por una torsión excesiva, deflexión por flexión, problemas de ajuste de estrías o una interfaz sin concentricidad. Al revisar una línea de transmisión, el engranaje debe evaluarse junto con eleje de transmisión pertinente, la disposición de los rodamientos, la configuración del acoplamiento y la rigidez de la carcasa. Una etapa de engranaje de baja vibración no puede compensar una línea de ejes inestable.
Reductores industriales, compresores y equipos de proceso
Los grandes mezcladores, equipos de laminación, trituradoras, transportadores, bombas, compresores y accionamientos de molinos suelen funcionar bajo una combinación de par constante y carga de choque. En estos entornos, los engranajes de espina de pez son más atractivos cuando la transmisión debe soportar una potencia considerable de forma continua y la vibración de la caja de engranajes tiene consecuencias para el proceso accionado o los equipos cercanos. Un engrane suave puede ayudar a limitar las perturbaciones dinámicas, pero la elección debe compararse con disposiciones helicoidales simples, helicoidales cónicas, planetarias o rectas más sencillas según la relación real, la distancia entre centros, el espacio de instalación y el modelo de mantenimiento.
Las cuestiones de fabricación que merecen atención
Los engranajes de espina de pez exigen más que la capacidad de tallar dos filas de dientes helicoidales. La cuestión crítica es la precisión con la que se relacionan las dos mitades entre sí. Los diseños tradicionales pueden incluir una ranura central de alivio entre las hélices opuestas; otros diseños utilizan dientes continuos que requieren métodos de fabricación más especializados. Cualquiera de los dos enfoques necesita un acuerdo claro sobre la geometría, las referencias de datums, los métodos de inspección y las desviaciones permitidas antes de comenzar la producción.
La selección de materiales y la calidad de la pieza en bruto deben abordarse desde el inicio, especialmente para engranajes de alto par. A menudo se prefieren piezas en bruto forjadas cuando el flujo de grano, la integridad estructural y el aprovechamiento del material son importantes. Sin embargo, la forja no elimina la necesidad de mecanizado y tratamiento térmico controlados. La distorsión después de la cementación, el temple, la nitruración u otros procesos seleccionados puede afectar el perfil y la línea de diente. La ruta de acabado —como el rectificado, el bruñido u otro proceso adecuado— debe corresponder a la precisión y condición superficial requeridas.
Liaocheng Jiucheng Auto Parts Co., Ltd., fundada en 2015, combina forja de precisión y procesamiento mecánico para piezas de engranajes de automoción, energía eólica, maquinaria y sector marino. Su fábrica de 8.000 metros cuadrados incluye talleres dedicados de forja y mecanizado, lo cual es relevante cuando un proyecto se beneficia de la coordinación entre la pieza en bruto forjada y el posterior procesamiento del engranaje, en lugar de tratarlos como etapas de suministro desconectadas. El personal de ingeniería e inspección de la empresa presta apoyo en engranajes, componentes de reductores, ejes de transmisión, ejes estriados, engranajes cónicos, engranajes espirales y forjados de precisión relacionados.
Para los equipos técnicos, la capacidad integrada solo es útil cuando conduce a puntos de control trazables. Una conversación con el proveedor debe abarcar requisitos de materiales entrantes, condición de forja, sobremetal de mecanizado, responsabilidad del tratamiento térmico, inspección final de dientes, ensayos no destructivos cuando el proyecto lo requiera y expectativas de documentación. Estos detalles son más reveladores que afirmaciones generales sobre la capacidad de producción.
Un marco de evaluación práctico
Antes de seleccionar una solución con engranaje de espina de pez, es útil separar el requisito de rendimiento de la geometría preferida. “Baja vibración” no es una especificación de diseño completa. Los ingenieros deben establecer el origen de la preocupación por la vibración: excitación del engrane, desequilibrio, comportamiento resonante de la carcasa, ondulación de par del motor, desalineación del eje, pulsación de la carga accionada o degradación de los rodamientos. La respuesta puede implicar engranajes, pero también puede indicar una corrección a nivel de sistema.
- Definir el par transmitido, el rango de velocidad, la relación, las sobrecargas previstas, los arranques por hora, el servicio reversible y la vida útil objetivo.
- Confirmar la distancia entre centros disponible, el ancho de cara, el espacio de la carcasa, el diámetro del eje y la disposición de los rodamientos antes de fijar la geometría de la hélice.
- Revisar la rigidez torsional y lateral de los ejes, acoplamientos y la carcasa de la caja de engranajes; los patrones de contacto son sensibles a la deflexión.
- Especificar el tipo de lubricante, el método de filtración, la temperatura de funcionamiento y el método de suministro de aceite, especialmente para servicio de alta velocidad o funcionamiento continuo.
- Acordar los criterios de inspección para perfil, línea de diente, paso, excentricidad, juego, patrón de contacto de los dientes y emparejamiento de pares de engranajes cuando corresponda.
Las normas y los métodos de cálculo deben seleccionarse de acuerdo con el proyecto, los requisitos del cliente y el mercado de destino. No es prudente asumir que una única nota interna de plano es suficiente para cada aplicación marina, eólica, automotriz o industrial. La autoridad de diseño debe identificar desde el inicio del proceso de abastecimiento la base normativa requerida, las hipótesis del espectro de carga, la documentación de aceptación y cualquier obligación de inspección por terceros.
Errores comunes de juicio en proyectos de engranajes de baja vibración
Un error común es tratar los engranajes de espina de pez como una solución garantizada para todo el ruido de las cajas de engranajes. Pueden reducir la excitación asociada al engrane de los dientes y al empuje axial, pero no pueden corregir una precarga inadecuada de los rodamientos, aceite contaminado, una estructura base flexible o un desequilibrio en otra parte del accionamiento. Por lo tanto, las pruebas de ruido y vibración deben interpretarse junto con la velocidad de funcionamiento, la carga, la temperatura y las condiciones de instalación.
Otro error es especificar un ancho de cara muy grande sin validar la alineación. Una mayor anchura puede incrementar la capacidad nominal, pero solo si la carga se distribuye a través de ella. La distorsión de la carcasa, la flexión del eje o tolerancias de montaje inadecuadas pueden crear contacto en los bordes, tensión localizada, generación de calor y daño prematuro de los dientes. Cuanto más exigente sea el conjunto de engranajes, menos sensato será dejar la verificación de la alineación para la instalación en campo.
Por último, el coste inicial de mecanizado no debe ser el único punto de comparación. La geometría de doble hélice es más compleja que muchas formas de engranajes estándar, y la ruta de fabricación puede requerir un mayor control. La comparación económica correcta incluye la disposición de los rodamientos, el diseño de la carcasa, la carga de mantenimiento prevista, la exposición a paradas, los requisitos de eficiencia y el coste de corregir la vibración después de que el equipo ya esté en servicio.
Selección de la vía de suministro adecuada
Un engranaje de espina de pez se justifica principalmente cuando el accionamiento realmente necesita alta capacidad de par, engrane suave y empuje axial minimizado en una transmisión compacta o muy cargada. Para aplicaciones más sencillas y de menor carga, un engranaje helicoidal convencional puede ser más fácil y económico de fabricar y mantener. La distinción importante es si el riesgo operativo justifica la complejidad adicional.
Para un proyecto nuevo o un rediseño, el siguiente paso más productivo es revisar el plano del engranaje junto con el ciclo de trabajo, la disposición del eje y los rodamientos, los requisitos de material, la ruta de tratamiento térmico, el plan de inspección y las condiciones de vibración aceptables. Los proveedores con capacidad tanto de forja como de mecanizado pueden contribuir antes a esa discusión al identificar cuestiones de diseño de la pieza en bruto, sobremetal de mecanizado y fabricabilidad antes de que se conviertan en cambios costosos en la planta de producción.
Envíenos un mensaje