



Publicaciones relacionadas
Mensaje en línea
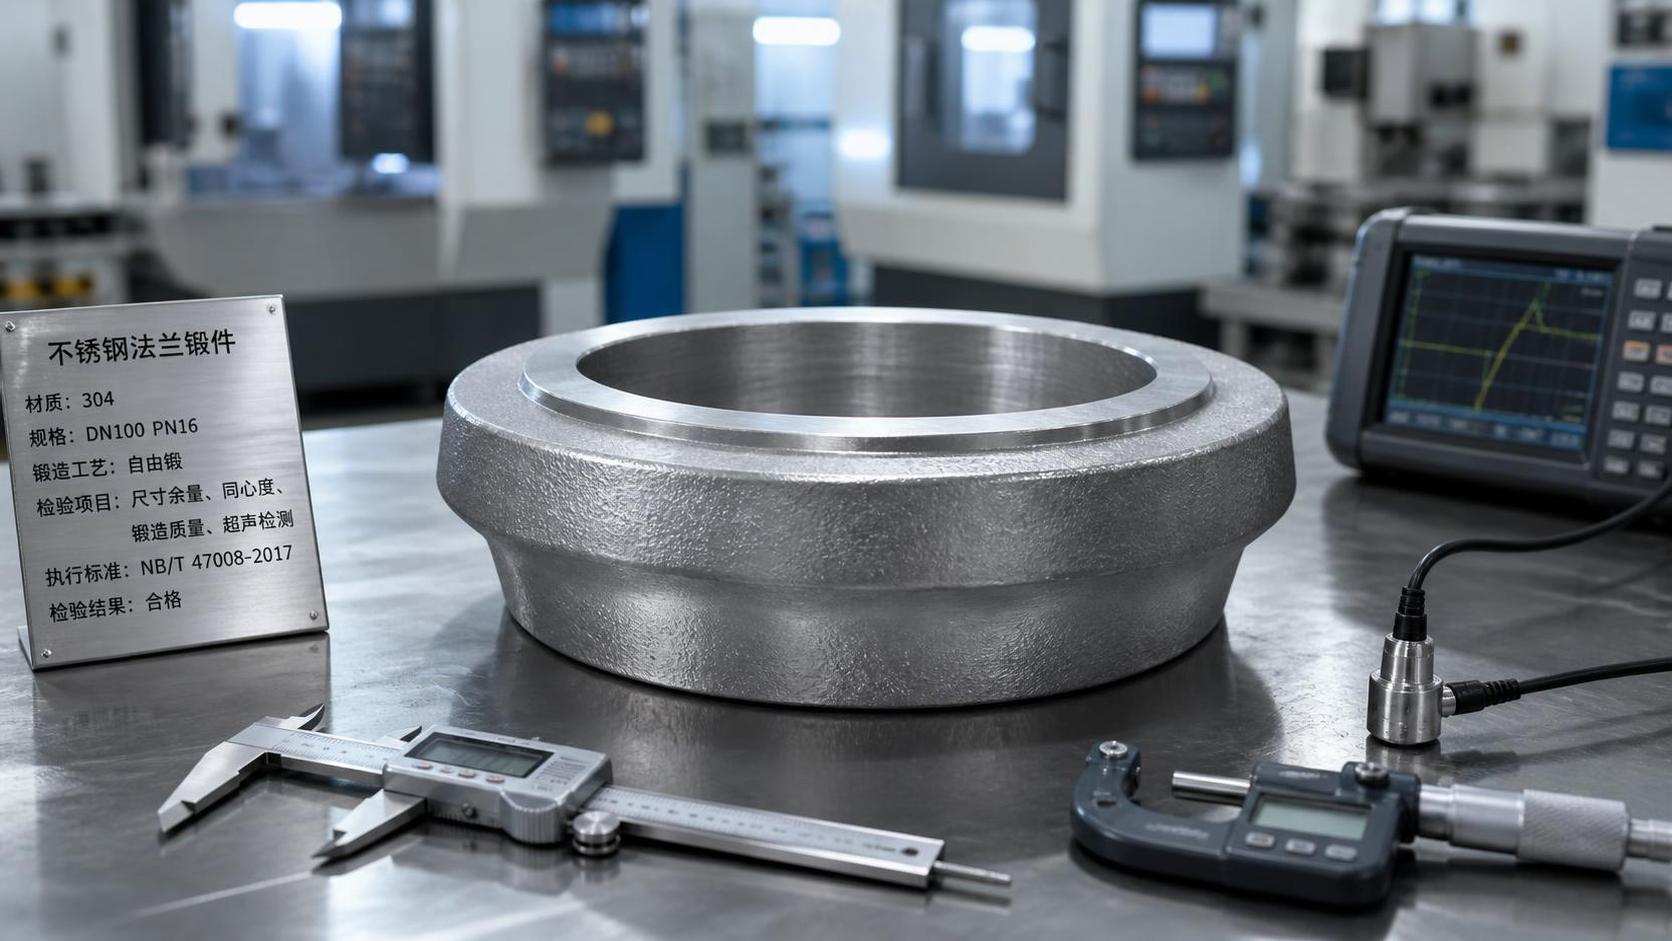
La aceptación de los preformas de brida de acero inoxidable debe comenzar antes de retirar cualquier sobremetal de mecanizado. Una preforma que parece aceptable en la recepción puede contener material de diferentes coladas, reducción de forja insuficiente, discontinuidades ocultas, distorsión excesiva o un grado incorrecto resistente a la corrosión. Una vez mecanizadas la cara de la brida, el diámetro interior, el círculo de pernos o el perfil del cuello, resulta más difícil verificar el estado original y el coste de la disposición aumenta considerablemente.
El registro de recepción debe vincular cada lote con la orden de compra, la revisión del plano, la especificación del material, la condición de tratamiento térmico y el nivel de inspección requerido. Si las preformas están destinadas a uniones que retienen presión, equipos marinos, servicio químico, maquinaria rotativa o conexiones estructurales, los criterios de inspección deben corresponder a las condiciones reales de servicio en lugar de basarse en una descripción genérica de acero inoxidable.
Comience con la identificación y la trazabilidad del material
Cada lote debe llegar con una identificación que permanezca vinculada a la documentación pertinente del material. El número de colada, el grado, la cantidad, el tamaño de la preforma y la condición de entrega deben cotejarse con los documentos de envío y los requisitos del pedido. Un número de colada estampado en una etiqueta no es suficiente si la etiqueta puede separarse de los contenedores o si se han reenvasado juntas varias coladas. La segregación es especialmente importante para los aceros inoxidables austeníticos, martensíticos, dúplex y de endurecimiento por precipitación, que presentan un aspecto similar.
Revise el certificado de material para comprobar la norma especificada, la composición química, las propiedades mecánicas, el tratamiento térmico cuando corresponda y el número de colada o de fundición trazable. El certificado debe identificar correctamente la forma del producto. El material suministrado como barra, placa o material forjado puede tener requisitos de aceptación diferentes, incluso cuando la designación nominal de la aleación sea similar.
La sustitución de grado requiere aprobación escrita de ingeniería. Un mayor contenido nominal de aleación no hace automáticamente aceptable un sustituto. Las diferencias en el nivel de carbono, contenido de molibdeno, nitrógeno, control de azufre, equilibrio de ferrita, tratamiento de solubilización o condición de propiedades mecánicas pueden afectar la mecanizabilidad, soldabilidad, comportamiento frente a la corrosión, respuesta magnética y límites de temperatura de servicio.
La identificación positiva de materiales puede utilizarse como control de recepción cuando existe un riesgo creíble de mezcla de aleaciones. Los equipos portátiles de fluorescencia de rayos X son útiles para detectar los principales elementos de aleación, pero pueden no confirmar de manera fiable el contenido de carbono y presentan limitaciones prácticas para los elementos ligeros. Por tanto, el resultado de un instrumento debe respaldar, y no sustituir, la certificación trazable y cualquier análisis de laboratorio exigido contractualmente.
Haga coincidir la geometría de la preforma con la ruta de mecanizado
Una preforma de brida es un producto intermedio, por lo que la aceptación dimensional debe basarse tanto en el plan de mecanizado final como en el plano de forja. Mida el diámetro exterior, el diámetro interior o agujero piloto, el espesor total, la longitud del cuello cuando exista y cualquier resalte elevado o zona rebajada. Compare el material real con el sobremetal de mecanizado requerido en todas las superficies críticas. Una preforma puede cumplir una tolerancia amplia de forja y, aun así, carecer de material suficiente para terminar concéntricamente una cara de sellado o un diámetro interior.
Establezca el esquema de referencias antes de medir. Para una preforma en forma de anillo, utilizar un diámetro exterior en bruto como única referencia puede ocultar la excentricidad entre el diámetro interior y el eje previsto de la brida. Cuando exista un agujero central, inspeccione la posición del diámetro interior, la redondez y el espesor de pared en toda la circunferencia. Un espesor de pared desigual puede dejar al descubierto una sección local delgada después del mandrinado o refrentado.
- Confirme que el espesor de la brida proporciona material suficiente para el mecanizado de la cara, la limpieza mediante refrentado y cualquier geometría especificada de rebaje o cara elevada.
- Inspeccione la planitud de la cara destinada a convertirse en la superficie de sellado. El balanceo local sobre una placa de superficie puede indicar una distorsión que no puede eliminarse dentro del sobremetal disponible.
- Para preformas con cubo o cuello, evalúe la alineación axial entre el cubo y el cuerpo de la brida. Un cubo visiblemente descentrado puede provocar una eliminación excesiva de material en un lado e insuficiente en el otro.
- Cuando los agujeros para pernos se taladrarán posteriormente, verifique que el ancho anular disponible siga siendo adecuado después de mecanizar el diámetro interior y el diámetro exterior.
Las mediciones deben realizarse en varias posiciones angulares y no en una única ubicación conveniente. Los anillos forjados en caliente pueden presentar ovalidad, conicidad o variaciones localizadas de llenado de matriz. Cuando el plano especifique concentricidad, descentramiento, perpendicularidad o una referencia de mecanizado controlada, registre la condición medida de forma que pueda compararse con el posterior montaje de mecanizado.
El estado de la superficie puede revelar más que daños estéticos
La inspección visual debe realizarse después de eliminar suficientemente la cascarilla suelta, el aceite, los residuos de embalaje y la contaminación del transporte para dejar expuesta la superficie metálica. Las preformas de acero inoxidable pueden llevar cascarilla de forja, residuos de granallado, protección temporal contra la corrosión o decoloración por tintes térmicos. Estas condiciones no son automáticamente rechazables, pero no deben ocultar grietas, solapes, costuras, pliegues, picaduras o marcas profundas de rectificado.
Los solapes de forja suelen aparecer cerca de cambios de sección, líneas de rebaba, resaltes y transiciones hacia un cubo. Pueden aparecer como pliegues lineales estrechos y oscuros que siguen el flujo del metal. Un solape puede permanecer cerca de la superficie tras el torneado de desbaste y convertirse posteriormente en una vía de fuga, un iniciador de fatiga o una grieta durante el conformado. Rectificar una indicación sospechosa sin definir su profundidad y extensión elimina la evidencia, pero no establece su aceptabilidad.
Inspeccione abolladuras y muescas causadas por elevación, apilamiento o contacto con flejes de acero. Los daños superficiales en una zona no funcional pueden ser reparables únicamente si el plano y el procedimiento aplicables lo permiten. Los daños dentro del probable sobremetal de la cara de sellado, cerca de una transición de cubo o en la ubicación futura de un agujero para perno requieren una evaluación más detallada, ya que la sección restante puede reducirse después del mecanizado.
Las diferencias de color requieren interpretación. El tinte térmico de la forja o del tratamiento térmico puede ser normal, mientras que las manchas localizadas, las partículas incrustadas de acero al carbono o los residuos de una manipulación inadecuada pueden favorecer posteriormente las manchas o la corrosión localizada en determinados entornos. El material inoxidable debe mantenerse separado de residuos de rectificado de acero al carbono, bastidores sucios y herramientas que puedan transferir hierro libre. Una simple observación visual debe dar lugar a limpieza y evaluación cuando se sospeche contaminación; no debe tratarse como prueba de resistencia a la corrosión del metal base.
Examine la integridad de la forja y los requisitos de flujo de grano
La especificación de compra debe indicar si las preformas se fabrican mediante forja libre, forja en matriz cerrada, forja de anillos laminados, recalcado u otro proceso. La ruta de proceso es importante porque influye en el flujo de grano, la reducción, la sanidad interna, las propiedades direccionales y la geometría alcanzable. Una apariencia forjada por sí sola no demuestra que se haya logrado la deformación o consolidación requerida.
Para formas de anillo o brida, el flujo de material requerido puede estar destinado a seguir la circunferencia o el perfil del cubo. Si un plano, una norma del cliente o una condición técnica exige una orientación particular del flujo de grano, revise la documentación del proceso y cualquier requisito de examen macrográfico por ataque químico. Mecanizar un anillo a partir de barra inadecuada puede crear una preforma geométricamente similar con un patrón de flujo materialmente diferente.
Los defectos internos no pueden evaluarse a partir de la superficie externa. El método requerido debe seleccionarse según la geometría de la pieza, la familia de aleación, el servicio previsto y la norma de aceptación. El examen por ultrasonidos puede ser adecuado para detectar discontinuidades internas en secciones con transmisión acústica suficiente, mientras que el examen por líquidos penetrantes es apropiado para defectos abiertos a la superficie en metales no porosos. El ensayo por partículas magnéticas generalmente no es adecuado para aceros inoxidables austeníticos y solo debe considerarse cuando la condición de la aleación sea demostrablemente ferromagnética y el requisito aplicable lo permita.
Los registros de ensayos no destructivos deben identificar el procedimiento de examen, la cobertura, el estado de calibración, las indicaciones relevantes, los criterios de aceptación y la trazabilidad al lote. Un informe que solo indique “aprobado” aporta poco valor cuando un problema posterior requiere revisar qué áreas fueron examinadas. Si el mecanizado eliminará una cantidad considerable de material, la etapa de inspección debe acordarse cuidadosamente: algunas discontinuidades se hacen visibles solo después del mecanizado de desbaste, mientras que algunos criterios de aceptación se aplican específicamente a la superficie tal como fue forjada.
El tratamiento térmico y la dureza necesitan contexto
Las preformas de brida de acero inoxidable pueden suministrarse solubilizadas, recocidas, templadas y revenidas, endurecidas por precipitación, aliviadas de tensiones o en condición de forja, según el grado y el diseño. La condición requerida debe indicarse claramente, ya que afecta las dimensiones, la resistencia, la resistencia a la corrosión, el comportamiento de mecanizado y la validez de las posteriores operaciones de soldadura o conformado.
Verifique que cualquier registro de tratamiento térmico requerido identifique la carga o el lote, el ciclo de horno, el intervalo de temperatura cuando lo exija la especificación, el método de enfriamiento y la condición resultante. Un certificado con valores mecánicos, pero sin relación con el lote de tratamiento térmico entregado, puede no ser suficiente cuando se requiere trazabilidad.
El ensayo de dureza es útil como indicador rápido de consistencia, especialmente cuando el pedido especifica un intervalo o es posible una condición mezclada. Deben controlarse la ubicación de prueba, la preparación de la superficie, el tipo de escala y el método de conversión. Una lectura tomada sobre cascarilla rugosa, un borde curvo, una superficie descarburada o una sección delgada puede inducir a error. La dureza debe evaluarse junto con el grado del material y la condición de tratamiento, en lugar de utilizarse como método independiente de identificación del grado.
Para grados susceptibles a sensibilización, fragilización, desequilibrio de fases o reducción de la resistencia a la corrosión tras una exposición térmica inadecuada, la condición especificada debe tratarse como un requisito funcional. La apariencia visual no puede confirmar el historial térmico.
Normas, planos y límites de aceptación
Las preformas de brida de acero inoxidable pueden pedirse conforme a una norma de material, una norma dimensional de bridas, una especificación de forja o un plano del cliente que combine varios controles. Estos documentos cumplen funciones diferentes. Una norma de material puede definir requisitos químicos y mecánicos; una norma dimensional puede describir la geometría de la brida terminada; una especificación de forja puede establecer reglas sobre reducción, tratamiento térmico, examen, reparación y marcado. Los documentos de control deben identificarse en el expediente de recepción para evitar aplicar requisitos de una norma no relacionada.
No suponga que una norma dimensional de brida terminada pueda aplicarse directamente a una preforma sin mecanizar. La preforma necesita suficiente material controlado para producir las dimensiones terminadas y los requisitos superficiales. A la inversa, la aceptación únicamente conforme a una tolerancia amplia de forja en bruto puede ser inadecuada cuando la pieza final tiene una relación ajustada entre diámetro interior y cara, o un espesor de brida limitado.
Cuando las preformas de brida forman parte de equipos que también contienen ejes, engranajes, acoplamientos o carcasas, el sistema de referencias de mecanizado debe ser coherente en todo el conjunto. Por ejemplo, el descentramiento de la brida puede afectar la alineación en una interfaz de caja de engranajes incluso si el patrón de pernos terminado es nominalmente correcto. Los componentes relacionados de la transmisión pueden obtenerse a través de unproveedor de engranajes rectos, pero cada componente sigue requiriendo su propia evidencia de aceptación de material y dimensiones.
Controle la manipulación, la cuarentena y la liberación
La inspección de recepción debe incluir el estado del embalaje y la conservación. El embalaje húmedo, los residuos que contienen cloruros, el envoltorio dañado, el agua estancada o el contacto sin protección entre metales distintos pueden afectar el estado de la superficie antes de que comience el mecanizado. Registre los daños visibles de transporte antes de que el desembalaje destruya la evidencia de su origen.
El material aceptado debe conservar su identidad durante el almacenamiento y la entrega a producción. Cuando el marcado individual de cada preforma no sea práctico, los contenedores controlados y las etiquetas de lote duraderas pueden mantener la trazabilidad, siempre que las retiradas parciales y el reenvasado se documenten. Las preformas no identificadas deben separarse del inventario aceptable hasta que su identidad se establezca mediante medios aprobados.
Los artículos no conformes necesitan un estado físico claro que evite su liberación accidental. La disposición debe distinguir entre material que requiere examen adicional, material que puede reprocesarse dentro de un procedimiento aprobado y material que no puede cumplir el requisito original. Nunca debe suponerse que el reprocesado, el esmerilado de transición, la reparación por soldadura, el nuevo tratamiento térmico o la reidentificación están permitidos simplemente porque la preforma aún no ha sido mecanizada.
Un registro completo de aceptación normalmente vincula el requisito del pedido, la revisión del certificado, las dimensiones medidas, los hallazgos de superficie, los resultados de examen, la evidencia de tratamiento térmico, la disposición de las desviaciones y la cantidad liberada. Ese registro sigue siendo útil cuando una brida se mecaniza, ensambla, somete a prueba de presión o se investiga después de la exposición en servicio. También evita que una inspección rutinaria de entrada se convierta en un ejercicio de clasificación visual sin documentación.
Envíenos un mensaje