



Publicaciones relacionadas
Mensaje en línea
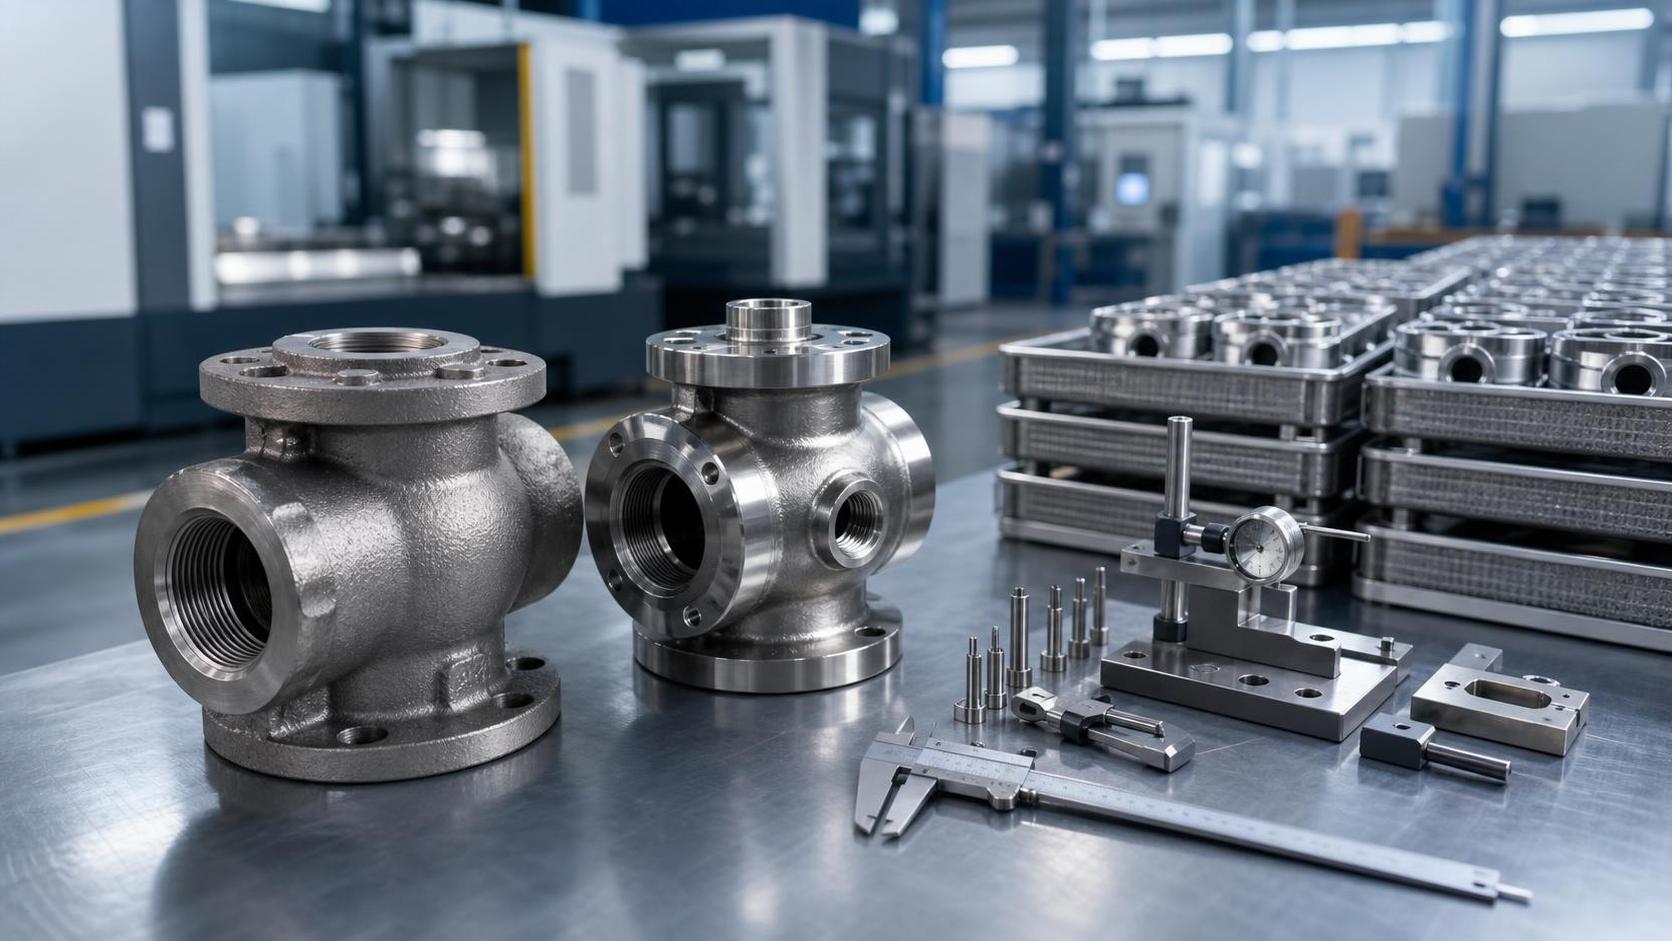
Comience con los tres puntos de fallo que más costes generan para los compradores
Cuando un pedido de cuerpos de válvula sale mal, el problema suele aparecer en uno de tres puntos: la fundición es inestable, el mecanizado no mantiene lo que realmente exige el plano, o el plazo de entrega cotizado resulta ser una promesa comercial en lugar de un compromiso de producción. El precio importa, pero en las compras industriales, la cotización más barata suele convertirse en el lote más caro una vez que se contabilizan los desperdicios, las paradas de línea, la clasificación y el retrabajo.
Una buena lista de comprobación para el abastecimiento de cuerpos de válvula debe ayudarle a evaluar a los proveedores antes de realizar pedidos de prueba, no después de que aparezcan los defectos. La forma práctica de hacerlo es revisar primero la calidad de la fundición, después la precisión del mecanizado y, por último, el control de las entregas. Siguiendo este orden, podrá detectar tempranamente la mayoría de los factores de costes ocultos.
Compruebe si el proveedor entiende la fundición antes de hablar del precio unitario
En el abastecimiento de cuerpos de válvula, la fundición es la base. Si la pieza en bruto es inconsistente, el mecanizado solo puede ocultar una parte del problema y, en ocasiones, lo hace más costoso. Los compradores deben solicitar la revisión conjunta del plano y del estado de la pieza en bruto, en lugar de tratar ambos temas por separado.
- Observe las transiciones del espesor de pared. Los grandes cambios en el espesor de las secciones son los puntos donde tienden a aparecer contracciones, porosidad y deformaciones. No necesita una lección de fundición. Necesita saber si el proveedor ya ha identificado esas zonas y cómo planea controlarlas.
- Pregunte qué superficies se dejan en estado de fundición y cuáles se convierten en superficies funcionales mecanizadas. Esto indica de inmediato si el plan de proceso se ajusta a los requisitos reales de estanqueidad, montaje y control de fluidos de la pieza.
- Revise la sobremedida de la fundición en bruto. Una sobremedida insuficiente no deja margen para corregir deformaciones o defectos superficiales. Una sobremedida excesiva añade tiempo de ciclo, desgaste de herramientas y costes sin mejorar la calidad.
- No omita la trazabilidad del material. Debe saber cómo se identifican las coladas o los lotes desde la recepción del material hasta las piezas terminadas, especialmente si el cuerpo de válvula se incorpora a un conjunto regulado o sensible para la seguridad.
Un error habitual de compras consiste en comparar cotizaciones de proveedores que no están cotizando la misma realidad de fabricación. Uno puede ofrecer una fundición en bruto que todavía requiere un mecanizado y una clasificación intensivos. Otro puede cotizar una pieza en bruto más estable, con un mayor rendimiento y menos riesgos posteriores. La diferencia de precio unitario puede parecer grande sobre el papel y desaparecer por completo en el taller.
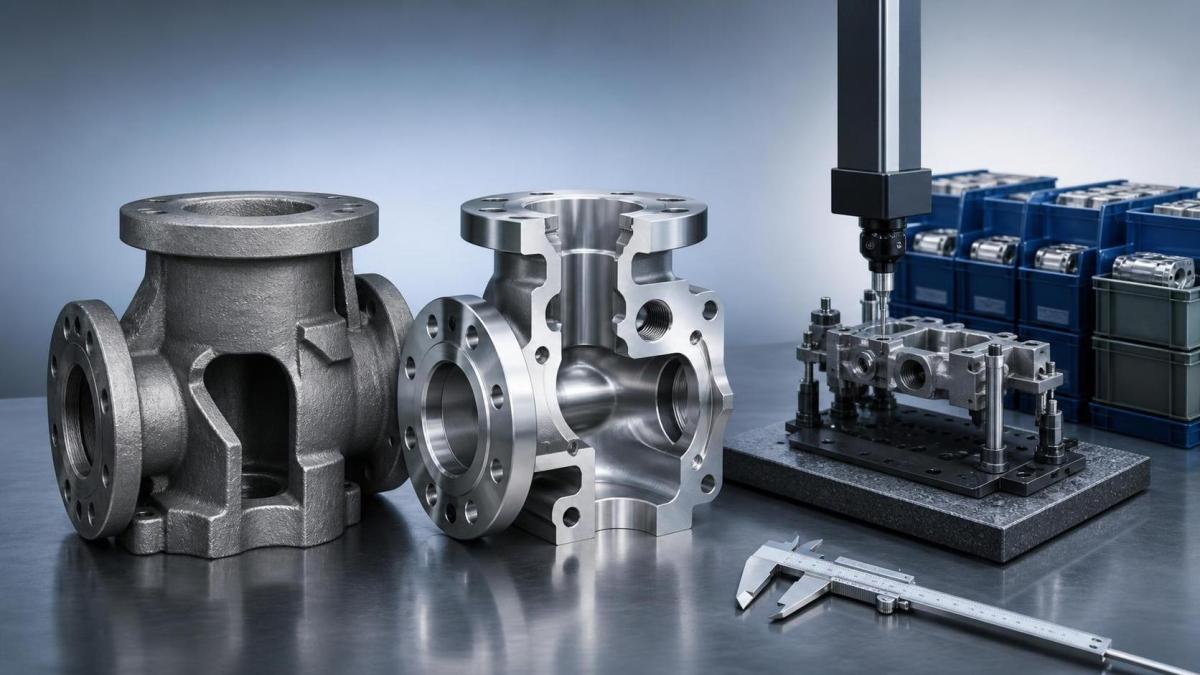
Solicite pruebas de la consistencia de la fundición, no solo la aceptación de muestras
Una sola muestra aceptable no demuestra la estabilidad del proceso. Los compradores deben preguntar cómo controla el proveedor la variación entre lotes, cavidades y series de producción. Esto es más importante que el hecho de que una pieza seleccionada cuidadosamente se viera bien durante la primera revisión.
Entre las preguntas útiles se incluyen:
- ¿Cómo se definen internamente los defectos críticos de fundición?
- ¿Qué superficies o zonas internas se comprueban durante la inspección de recepción o en proceso?
- ¿Qué ocurre cuando un lote de fundición presenta una desviación dimensional antes de comenzar el mecanizado?
- ¿Las piezas fundidas no conformes se retrabajan, se clasifican en una categoría inferior o se desechan, y quién aprueba esa decisión?
No busca un lenguaje perfecto. Busca disciplina de proceso. Si el proveedor puede explicar cómo separa la variación aceptable del riesgo, es una buena señal. Si todas las respuestas se reducen a «inspeccionamos todo», profundice más. La inspección completa parece tranquilizadora, pero normalmente significa que el proceso no es lo bastante estable como para confiar en él por sí solo.
Lea el plano como un mapa de costes
No todas las dimensiones de un cuerpo de válvula implican el mismo riesgo de compra. Algunas características determinan el ajuste del conjunto, el rendimiento hidráulico, la estanqueidad o el movimiento de la válvula. Otras son rutinarias. Si no las separa, los proveedores sobrecotizarán las áreas sencillas o no controlarán suficientemente las importantes.
Antes de comparar las solicitudes de cotización, marque el plano en tres grupos:
- Dimensiones críticas para la función: posiciones de los orificios, caras de estanqueidad, características relacionadas con el carrete de la válvula, planitud y perpendicularidad cuando puedan producirse fugas o atascos.
- Dimensiones críticas para el montaje: patrones de pernos, caras de posicionamiento, superficies de interfaz y calidad de las roscas, donde los problemas de instalación aparecen primero.
- Dimensiones generales: características que deben estar dentro de los límites del plano, pero que no controlan directamente el rendimiento del producto.
A continuación, pregunte al proveedor cómo se mecanizarán y medirán esas características críticas. Si no puede relacionar claramente el plano con la ruta del proceso, la cotización todavía se encuentra a nivel comercial, no a nivel de fabricación.
Verifique la precisión del mecanizado mediante la capacidad del proceso, no mediante la confianza
Muchos problemas de mecanizado en proyectos de cuerpos de válvula proceden de la estrategia de referencias, el diseño de los utillajes y el acceso de las herramientas, no del modelo de máquina que aparece en un folleto. Un proveedor puede disponer de equipos capaces y aun así tener dificultades para mantener las tolerancias de posición, la concentricidad o el acabado superficial si la secuencia del proceso es deficiente.
Qué debe comprobar:
Esta parte de la revisión le ayuda a distinguir entre los proveedores que pueden fabricar piezas y los que pueden mantener un proceso en pedidos repetidos.
Preste atención al control de rebabas, la limpieza y el estado de los bordes
A veces los compradores se centran tanto en las dimensiones que pasan por alto los defectos de los que los operarios se quejan primero. Las rebabas en los conductos de aceite, las virutas atrapadas en las cavidades, los inicios de rosca ásperos y los chaflanes de borde no controlados pueden causar problemas de montaje incluso cuando el informe de inspección parece aceptable. En un cuerpo de válvula, la limpieza interna no es un aspecto estético. Afecta al funcionamiento.
Durante la evaluación del proveedor, pregunte cómo se limpian los conductos después del mecanizado, cómo se eliminan las rebabas de los taladros transversales y qué norma se utiliza para el acabado de los bordes en los puertos críticos y las caras de estanqueidad. Si la respuesta es vaga, prevea una clasificación o un lavado adicional por su parte.
Ponga a prueba la estructura del plazo de entrega, no solo la fecha de envío prometida
El plazo de entrega cotizado para un cuerpo de válvula suele combinar varios tiempos: preparación de la fundición, mecanizado en desbaste, mecanizado de acabado, inspección, embalaje y envío. Si alguna etapa se subcontrata o la capacidad se comparte con otros productos, el riesgo aumenta rápidamente.
Solicite al proveedor que divida el plazo de entrega por etapas. No porque necesite conocer cada minuto de la ruta, sino porque la visibilidad de las etapas indica si el calendario es real. Un proveedor que puede explicar dónde se encuentra el tiempo de espera es mucho más fiable que uno que ofrece un plazo total corto sin ningún desglose.
- Para piezas nuevas, separe el plazo de entrega de las muestras del plazo de producción en serie. Los utillajes, la aprobación de la primera pieza y los ajustes del programa suelen alargar el primer pedido.
- Compruebe la capacidad durante su temporada alta, no durante la del proveedor. Un proveedor puede parecer disponible ahora y quedar sobrecargado cuando su propio calendario se ajuste.
- Pregunte qué causa con mayor frecuencia los retrasos. Los cuellos de botella de fundición, los cambios de utillaje, la disponibilidad de las máquinas y el retraso acumulado en la inspección requieren planes de mitigación diferentes.
Compare a los proveedores según el coste total de adquisición
Para los equipos de compras, la comparación real no es cotización frente a cotización. Es coste total frente a riesgo total. Un cuerpo de válvula adquirido a un precio unitario inferior puede seguir costando más si requiere una clasificación en recepción, reclamaciones por pagos retrasados, transporte urgente o conversaciones dimensionales repetidas con ingeniería.
Una sencilla hoja de comparación interna debería incluir:
- Precio unitario cotizado
- Coste de utillajes o accesorios, si los hubiera
- Pérdida de rendimiento prevista o carga de inspección en recepción
- Método de embalaje y transporte
- Rapidez de respuesta ante problemas de calidad
- Estabilidad del plazo de entrega en liberaciones repetidas
Aquí es donde los compradores experimentados suelen tomar mejores decisiones que en las rondas de solicitudes de cotización impulsadas únicamente por el precio. Saben que el tiempo de gestión del proveedor también es un coste, aunque no aparezca en la orden de compra.
Utilice un pedido de prueba para descubrir los puntos de control débiles
Si el proveedor supera la revisión documental, pase a un pedido de prueba controlado. Mantenga el lote lo bastante grande para revelar variaciones, pero lo bastante pequeño para contener el riesgo. El objetivo no es solo homologar la pieza. También es observar cómo gestiona el proveedor las desviaciones, la comunicación y las correcciones.
Durante la fase de prueba, revise la rapidez de aprobación de la primera pieza, la consistencia dimensional del lote, la disciplina del embalaje y si los registros de inspección coinciden con las piezas recibidas. Este es también el momento de saber si el proveedor comunica los problemas de forma anticipada o realiza el envío primero y ofrece explicaciones después. Esta diferencia importa más que un lenguaje comercial pulido.
Qué debe dejar fijado antes de liberar pedidos periódicos
Antes de pasar de la aprobación a las compras periódicas, asegúrese de que cinco aspectos estén claramente fijados en el expediente comercial y técnico: la última revisión del plano, el estado acordado de la fundición en bruto, la lista de dimensiones críticas y puntos de inspección, la norma de embalaje y la definición del plazo de entrega desde la liberación del pedido hasta el envío. Si alguno de estos aspectos queda indefinido, las futuras discusiones sobre calidad suelen convertirse en discusiones sobre responsabilidades.
La forma más clara de abastecer cuerpos de válvula es sencilla: evalúe primero el proceso de fundición, verifique el control del mecanizado según las dimensiones funcionales reales y, a continuación, ponga a prueba el plazo de entrega mediante un pedido de prueba y un desglose por etapas. Los compradores que siguen esta secuencia suelen evitar los dos resultados costosos que nadie quiere explicar después: piezas que técnicamente se enviaron, pero no pueden montarse, y piezas aceptables que llegan demasiado tarde para ser útiles.
Envíenos un mensaje