



Publicaciones relacionadas
Mensaje en línea
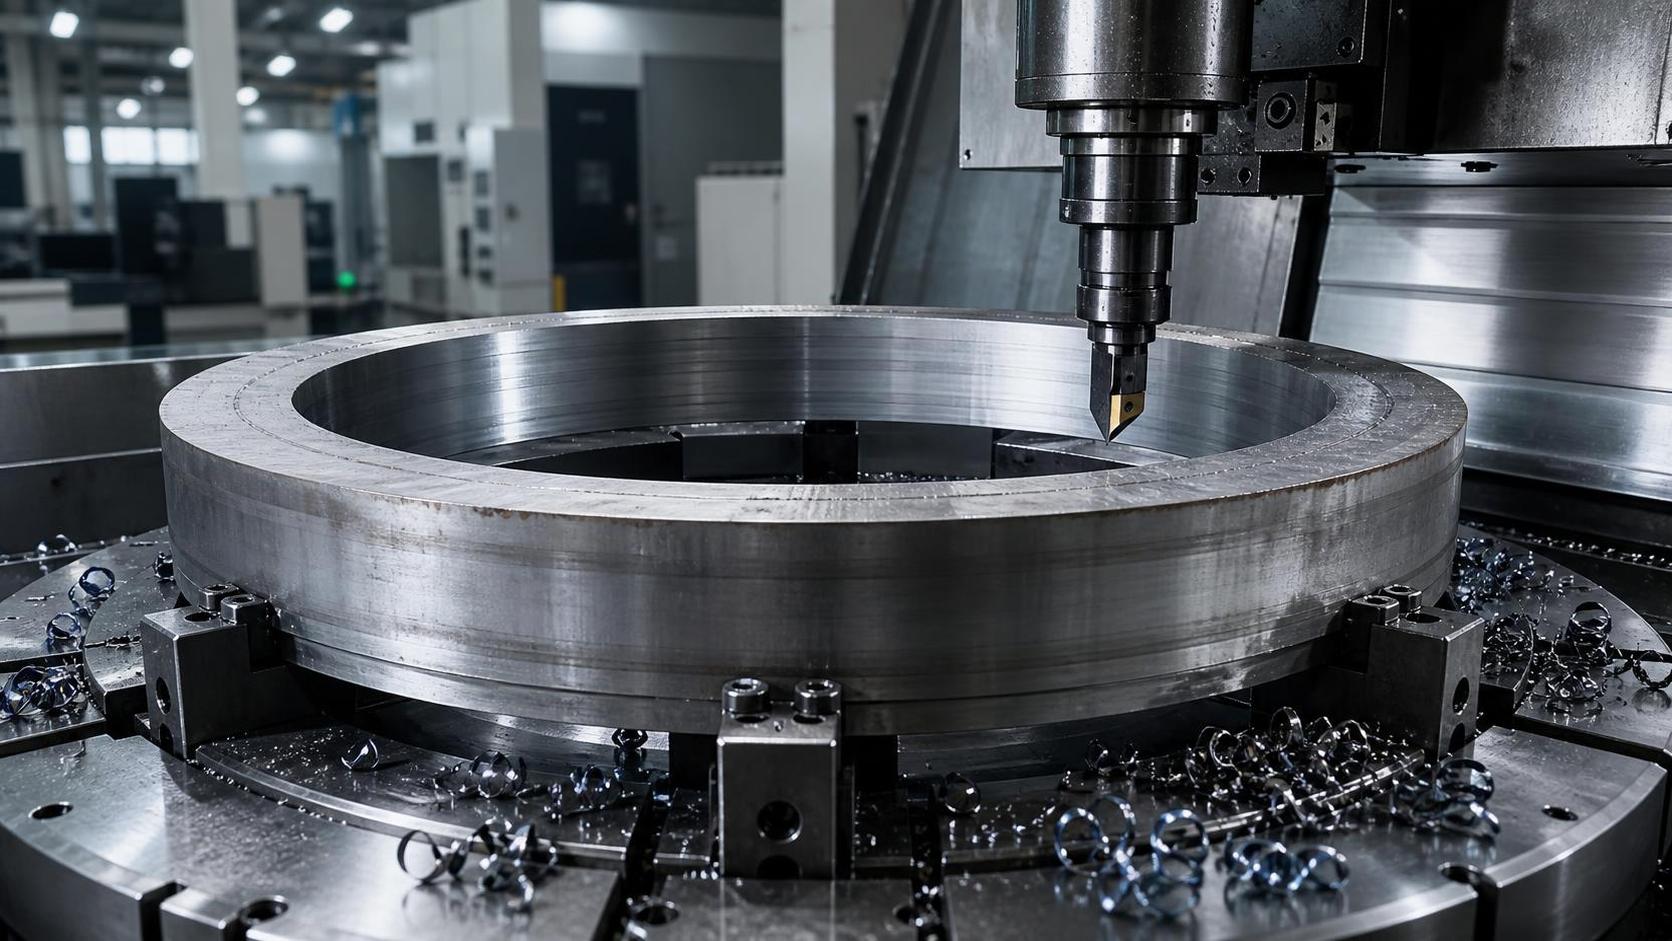
Elegir el margen de mecanizado adecuado para una pieza bruta de anillo forjado de acero inoxidable es esencial para los operarios que buscan dimensiones estables, superficies limpias y menor desperdicio de material.
El margen debe compensar las tolerancias de forja, la cascarilla, la distorsión por tratamiento térmico y la capacidad de mecanizado, sin generar tiempo de corte innecesario ni reducir el rendimiento final del anillo forjado.
Esta guía explica rangos prácticos de margen, puntos clave de inspección y decisiones de mecanizado que ayudan a los operarios a terminar anillos de acero inoxidable de forma fiable y económica.
Lo que los operarios suelen necesitar determinar primero
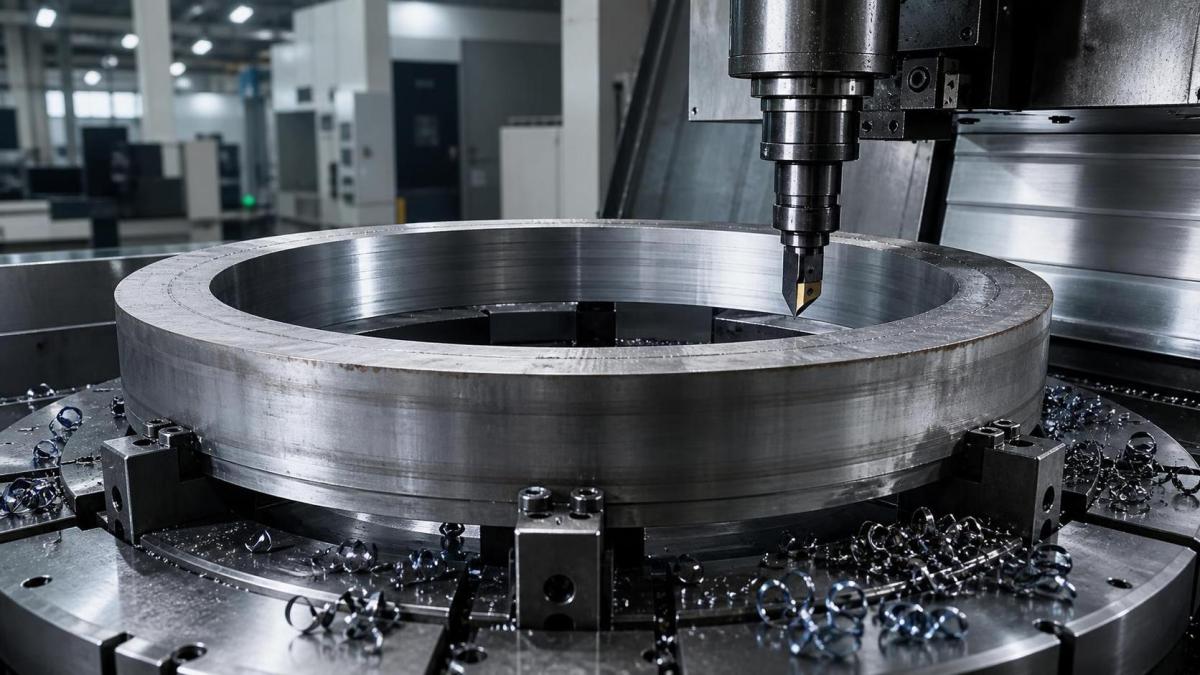
La intención principal de búsqueda es práctica: los operarios desean saber cuánto material debe permanecer en un anillo forjado antes del torneado, mandrinado, refrentado o rectificado.
Por lo general, no buscan un único valor universal, porque el diámetro del anillo, el espesor de pared, el método de forja, el grado de aleación y la tolerancia final modifican la respuesta.
El punto de partida más útil es seleccionar el margen según la capacidad real de forja y luego verificarlo frente a la ruta de mecanizado y los requisitos del plano.
Para muchos anillos forjados de acero inoxidable, es común un margen total de mecanizado de 2 a 6 mm por superficie en piezas de tamaño medio.
Sin embargo, este rango debe considerarse una referencia de planificación, no una regla automática de producción para cada pieza bruta de anillo forjado de acero inoxidable.
Los anillos pequeños de precisión pueden necesitar solo de 1 a 3 mm por lado, mientras que los anillos grandes forjados en matriz abierta pueden requerir de 6 a 12 mm.
El margen correcto debe eliminar la cascarilla superficial, las capas descarburadas, los pliegues, la excentricidad menor y las variaciones de forma sin desperdiciar costoso material de acero inoxidable.
Los operarios también deben confirmar si el margen se especifica por lado, por diámetro, por cara o como cantidad total de material.
La confusión entre el margen radial y el margen diametral es una causa común de anillos subdimensionados, carga excesiva de herramienta y rechazo de componentes acabados.
Comience con el proceso de forja y el tamaño del anillo
El método de forja es uno de los factores que más afectan al margen de mecanizado, ya que los distintos procesos producen diferente consistencia dimensional y condiciones superficiales.
La forja de precisión en matriz cerrada generalmente proporciona mejor repetibilidad que la forja en matriz abierta, lo que permite márgenes de mecanizado menores cuando el utillaje, el control de temperatura y el recorte son estables.
Los anillos laminados también pueden lograr una geometría relativamente uniforme, especialmente cuando se controlan los parámetros de laminación y la pieza bruta está correctamente centrada.
Los anillos forjados en matriz abierta normalmente necesitan más material sobrante, ya que los operarios deben compensar la ovalidad, la variación del espesor de pared, las caras irregulares y las irregularidades superficiales locales.
El diámetro del anillo es importante porque las forjas más grandes experimentan mayor movimiento térmico, variaciones de manipulación y deformación durante el enfriamiento, el tratamiento térmico y el transporte.
Para anillos con diámetro exterior inferior a 300 mm, un margen radial de 1,5 a 3 mm suele ser viable en condiciones controladas de forja de precisión.
Para anillos con diámetro exterior entre 300 y 800 mm, un margen radial de 3 a 5 mm es más habitual cuando se aplican tolerancias industriales normales.
Para anillos forjados más grandes, puede ser necesario un margen radial de 5 a 10 mm, particularmente cuando interviene la forja en matriz abierta o el tratamiento térmico posterior a la forja.
El margen en las caras suele ser menor que el margen radial, pero aun así debe eliminar las superficies irregulares y proporcionar suficiente material para corregir la planitud.
Un margen típico en las caras puede variar de 2 a 5 mm por cara, según la altura del anillo, la planitud de la forja y los requisitos finales de paralelismo.
Considere el grado de acero inoxidable y la cascarilla superficial
Los grados de acero inoxidable se comportan de forma diferente durante la forja y el mecanizado, por lo que la selección de la aleación debe influir en las decisiones sobre el margen antes de iniciar la producción.
Los aceros inoxidables austeníticos pueden formar una cascarilla de óxido persistente durante el procesamiento a alta temperatura y pueden endurecerse rápidamente por deformación si las condiciones de mecanizado son deficientes.
Los grados martensíticos y de endurecimiento por precipitación pueden requerir material adicional cuando el tratamiento térmico genera movimiento dimensional o cambios en la condición superficial después de la forja.
El acero inoxidable dúplex exige un control cuidadoso del proceso porque una exposición excesiva al calor puede afectar la microestructura, mientras que un margen insuficiente puede dejar defectos superficiales sin eliminar.
La cascarilla gruesa de horno nunca debe considerarse inofensiva, especialmente cuando el componente final requiere resistencia a la fatiga, rendimiento de sellado o geometría precisa relacionada con engranajes.
El espesor de la cascarilla depende de la temperatura de calentamiento, la atmósfera del horno, el tiempo de mantenimiento, las condiciones de enfriamiento y el uso de revestimientos protectores o atmósferas controladas.
Si la superficie exterior presenta picaduras profundas de cascarilla, el margen debe superar el defecto más profundo previsto, en lugar de limitarse a igualar la tolerancia nominal de forja.
Los operarios deben inspeccionar forjas representativas después del granallado o decapado, ya que la superficie limpia revela si los defectos se extienden por debajo de la capa de óxido visible.
Cuando la superficie limpia es uniforme y está controlada, el material sobrante para mecanizado puede reducirse de forma segura, ahorrando tiempo de herramienta y mejorando el aprovechamiento del material.
Utilice los requisitos de tolerancia para establecer el margen final
La tolerancia dimensional final determina cuánta capacidad de corrección necesita el proceso de mecanizado después de que el anillo forjado entra en el taller de mecanizado.
Un anillo con una tolerancia general de torneado puede utilizar menos material de reserva que un componente que requiere concentricidad, descentramiento, cilindricidad o acabado superficial precisos.
Por ejemplo, un anillo relacionado con rodamientos o un anillo de sellado puede necesitar suficiente margen para corregir tanto el diámetro exterior como la alineación del agujero desde una misma configuración de referencia.
Cuando la concentricidad entre el agujero y el diámetro exterior es crítica, debe haber suficiente margen en ambas superficies para establecer referencias de mecanizado fiables.
Los operarios deben evitar establecer el margen solo a partir de la variación del diámetro exterior, porque la excentricidad del agujero puede consumir el material disponible antes de alcanzar el diámetro final.
El mecanizado de las caras también requiere suficiente material para corregir inclinación, paralelismo y ondulación, especialmente después del tratamiento térmico o cuando los anillos se enfrían de manera irregular.
Para piezas de tolerancia ajustada, suele ser más seguro especificar márgenes separados para el diámetro exterior, diámetro interior, caras y características mecanizadas localizadas.
Este enfoque es más preciso que aplicar un único valor general a todas las superficies, ya que cada superficie experimenta diferentes variaciones de forja y mecanizado.
Las dimensiones críticas del plano deben revisarse con el proveedor de forja antes de aprobar el utillaje, en lugar de descubrirlas tras el rechazo del primer lote mecanizado.
Rangos de margen recomendados para condiciones comunes de anillos
Los siguientes rangos son referencias prácticas para la planificación, pero deben confirmarse mediante producción de prueba, datos de inspección y capacidad de la máquina.
Para un anillo pequeño forjado con precisión y superficie controlada, deje aproximadamente de 1 a 2 mm por lado en el diámetro exterior y el diámetro interior.
Para un anillo de tamaño medio producido mediante forja en matriz cerrada, de 2 a 4 mm por lado suele ser adecuado para torneado y mandrinado normales.
Para piezas brutas de anillos laminados con geometría estable, de 2 a 5 mm por lado suele proporcionar suficiente capacidad de corrección sin una eliminación excesiva de acero inoxidable.
Para anillos forjados en matriz abierta, con frecuencia son necesarios de 4 a 8 mm por lado, porque la ovalidad y la variación del espesor de pared suelen ser mayores.
Para anillos grandes o pesados que requieren tratamiento de solución, temple, revenido o alivio de tensiones, pueden justificarse de 6 a 12 mm por lado.
El margen en las caras generalmente varía de 2 a 5 mm por cara para forjas controladas y aumenta cuando los requisitos de planitud son exigentes.
Estos valores deben aumentarse cuando el mecanizado debe eliminar defectos, establecer referencias precisas o compensar la distorsión después de una operación independiente de tratamiento térmico.
Solo pueden reducirse cuando la capacidad de forja documentada, los registros de inspección y un control de proceso estable demuestren que un material sobrante menor sigue siendo seguro.
No ignore la distorsión por tratamiento térmico
El tratamiento térmico puede cambiar las dimensiones del anillo después de la forja, por lo que es una de las razones más importantes para conservar un margen de mecanizado adecuado.
El recocido de solución, el temple, el revenido, el envejecimiento y el alivio de tensiones pueden modificar la redondez, el tamaño del agujero, la planitud de las caras y la distribución de tensiones residuales.
Un anillo que mide correctamente después de la forja puede volverse ovalado tras el tratamiento térmico, especialmente cuando el espesor de sección es desigual o el enfriamiento no es uniforme.
Los operarios deben determinar si el mecanizado de desbaste se realiza antes del tratamiento térmico, después del tratamiento térmico o en múltiples etapas alrededor del ciclo térmico.
Cuando el mecanizado de desbaste precede al tratamiento térmico, deje suficiente margen de acabado posteriormente para corregir cualquier movimiento causado por el proceso de tratamiento.
Para anillos de acero inoxidable sensibles a la distorsión, una estrategia común es el torneado de desbaste, alivio de tensiones, semiacabado, tratamiento térmico final y mecanizado de acabado.
Esta ruta por etapas mejora la estabilidad porque la mayor eliminación de material ocurre antes del acabado final, reduciendo la posibilidad de movimiento durante la inspección final.
Los datos históricos de inspección son especialmente valiosos en este caso, ya que los patrones reales de distorsión son más fiables que las estimaciones teóricas para familias de piezas repetidas.
Si no existe historial de producción, utilice un margen inicial conservador y redúzcalo únicamente después de que varios lotes muestren un comportamiento dimensional predecible.
Ajuste el margen al método de mecanizado real
El proceso de mecanizado elegido afecta la cantidad de material que debe permanecer, porque el torneado, mandrinado, fresado, rectificado y mecanizado duro eliminan material de manera diferente.
El torneado convencional de desbaste puede eliminar una cantidad considerable de material de forma eficiente, pero una profundidad de corte excesiva puede aumentar la vibración y acelerar el desgaste de las plaquitas en el acero inoxidable.
El torneado de acabado requiere un material sobrante relativamente uniforme, porque el material restante desigual provoca fuerzas de corte fluctuantes y un acabado superficial inconsistente.
El rectificado necesita suficiente material antes del rectificado, pero un exceso aumenta el tiempo de ciclo, la generación de calor y el riesgo de quemaduras por rectificado.
Para anillos de acero inoxidable duros o tratados térmicamente, el material sobrante para mecanizado debe considerar velocidades de corte más bajas, mayor desgaste de herramienta y posible endurecimiento por deformación.
Los operarios deben evitar cortes ligeros repetidos en una aleación que se endurece por deformación, ya que frotar la superficie puede dificultar la siguiente pasada.
Un buen plan de margen proporciona suficiente material para cortes de desbaste decisivos, seguidos de un semiacabado estable y una pasada final controlada.
La rigidez de la máquina también importa, porque una configuración flexible puede requerir más margen para corregir el descentramiento, mientras que una configuración rígida puede terminar más cerca de la forma neta.
Al producir componentes forjados relacionados con engranajes, la consistencia del mecanizado favorece operaciones posteriores como el tallado de dientes, el tratamiento térmico y la inspección de la geometría funcional.
Esto es particularmente importante para productos como unEngranaje cónico, donde el descentramiento y la precisión de las referencias afectan los resultados posteriores del mecanizado de dientes.
Inspeccione la pieza bruta antes de liberarla para mecanizado
El margen de mecanizado debe verificarse mediante inspección, no suponerse únicamente a partir de una orden de compra o un plano nominal de forja.
Mida el diámetro exterior, diámetro interior, altura, espesor de pared, redondez, descentramiento de cara y concentricidad en varias posiciones alrededor del anillo.
Utilice calibradores, micrómetros, alesómetros, medidores de altura, indicadores de descentramiento o equipos de medición por coordenadas calibrados según la precisión requerida.
Registre las dimensiones máximas y mínimas, porque el menor material disponible suele ser más importante que la dimensión media para la viabilidad del mecanizado.
Por ejemplo, un diámetro exterior medio sobredimensionado no ayuda si una zona local carece de suficiente material para eliminar una costura o corregir la ovalidad.
La inspección visual debe incluir la comprobación de grietas, pliegues, solapes, picaduras, defectos de cascarilla y daños de manipulación que puedan requerir una eliminación de material más profunda.
Cuando el riesgo de calidad es elevado, los ensayos ultrasónicos o la inspección por partículas magnéticas pueden revelar discontinuidades que la inspección visual no puede detectar de manera fiable.
Los resultados de la inspección deben comunicarse a los operarios de mecanizado antes de la configuración para que puedan seleccionar la mejor dirección de sujeción y estrategia de referencias.
Una inspección de entrada clara reduce las carencias inesperadas de material, evita desperdicios prevenibles y ayuda a los operarios a identificar si una pieza bruta es adecuada para la ruta prevista.
Cómo evitar un margen excesivo o insuficiente
Un margen insuficiente suele ser más peligroso que uno excesivo, porque la falta de material puede imposibilitar el cumplimiento de las dimensiones finales o la eliminación de defectos.
Un anillo con material insuficiente puede requerir reparación por soldadura, aprobación de desviación de ingeniería, reclasificación o rechazo completo después de iniciar el mecanizado.
Un margen excesivo también genera problemas porque el acero inoxidable es costoso, aumenta el tiempo de mecanizado y los cortes grandes pueden liberar tensiones residuales.
El exceso de material puede incrementar el consumo de electricidad, el consumo de herramientas, la carga de los dispositivos de sujeción y la posibilidad de distorsión durante las operaciones de desbaste.
El mejor equilibrio se logra utilizando datos de proceso medidos, en lugar de depender únicamente de reglas generales del sector o de suposiciones del proveedor.
Realice un seguimiento de la variación de forja por lote, aleación, tamaño de anillo, ciclo de horno, condición de matriz y motivo de rechazo de mecanizado para identificar el requisito real de material sobrante.
Cuando los datos consistentes muestren que el material disponible supera ampliamente la demanda, reduzca el margen gradualmente mediante pruebas controladas en lugar de realizar cambios bruscos.
Cuando las carencias de material aparezcan repetidamente, investigue la causa raíz, incluida la temperatura de forja, el desgaste de la matriz, la precisión de recorte, el tratamiento térmico y las prácticas de inspección.
El margen no es simplemente metal adicional; es una reserva de proceso controlada que debe optimizarse en la forja, el tratamiento térmico y el mecanizado.
Decisión final: utilice un margen controlado, no una estimación fija
Un margen práctico para una pieza bruta de anillo forjado de acero inoxidable suele situarse entre 2 y 6 mm por superficie para muchos anillos industriales de tamaño medio.
Las forjas pequeñas de precisión pueden requerir menos, mientras que los anillos grandes forjados en matriz abierta o tratados térmicamente pueden necesitar considerablemente más material para un mecanizado final fiable.
El valor final debe basarse en el método de forja, el tamaño del anillo, el grado de acero inoxidable, la calidad superficial, el movimiento por tratamiento térmico, los requisitos de tolerancia y la secuencia de mecanizado.
Los operarios deben verificar el mínimo material disponible en múltiples ubicaciones antes del mecanizado, porque la falta local determina si una pieza bruta puede terminarse con éxito.
Cuando el margen se selecciona a partir de datos reales de inspección y retroalimentación de producción, el resultado es un mecanizado más limpio, menor desperdicio, calidad estable y mejor control de costes.
El enfoque más fiable es tratar el margen de mecanizado como un parámetro de fabricación documentado y mejorarlo continuamente a medida que la capacidad de forja y mecanizado se vuelve más consistente.
Envíenos un mensaje