



Publicaciones relacionadas
Mensaje en línea
Modos de fallo de las ruedas de grúas EOT en plantas químicas de alta humedad y tratamientos superficiales recomendados
Hora : 27-09-2026
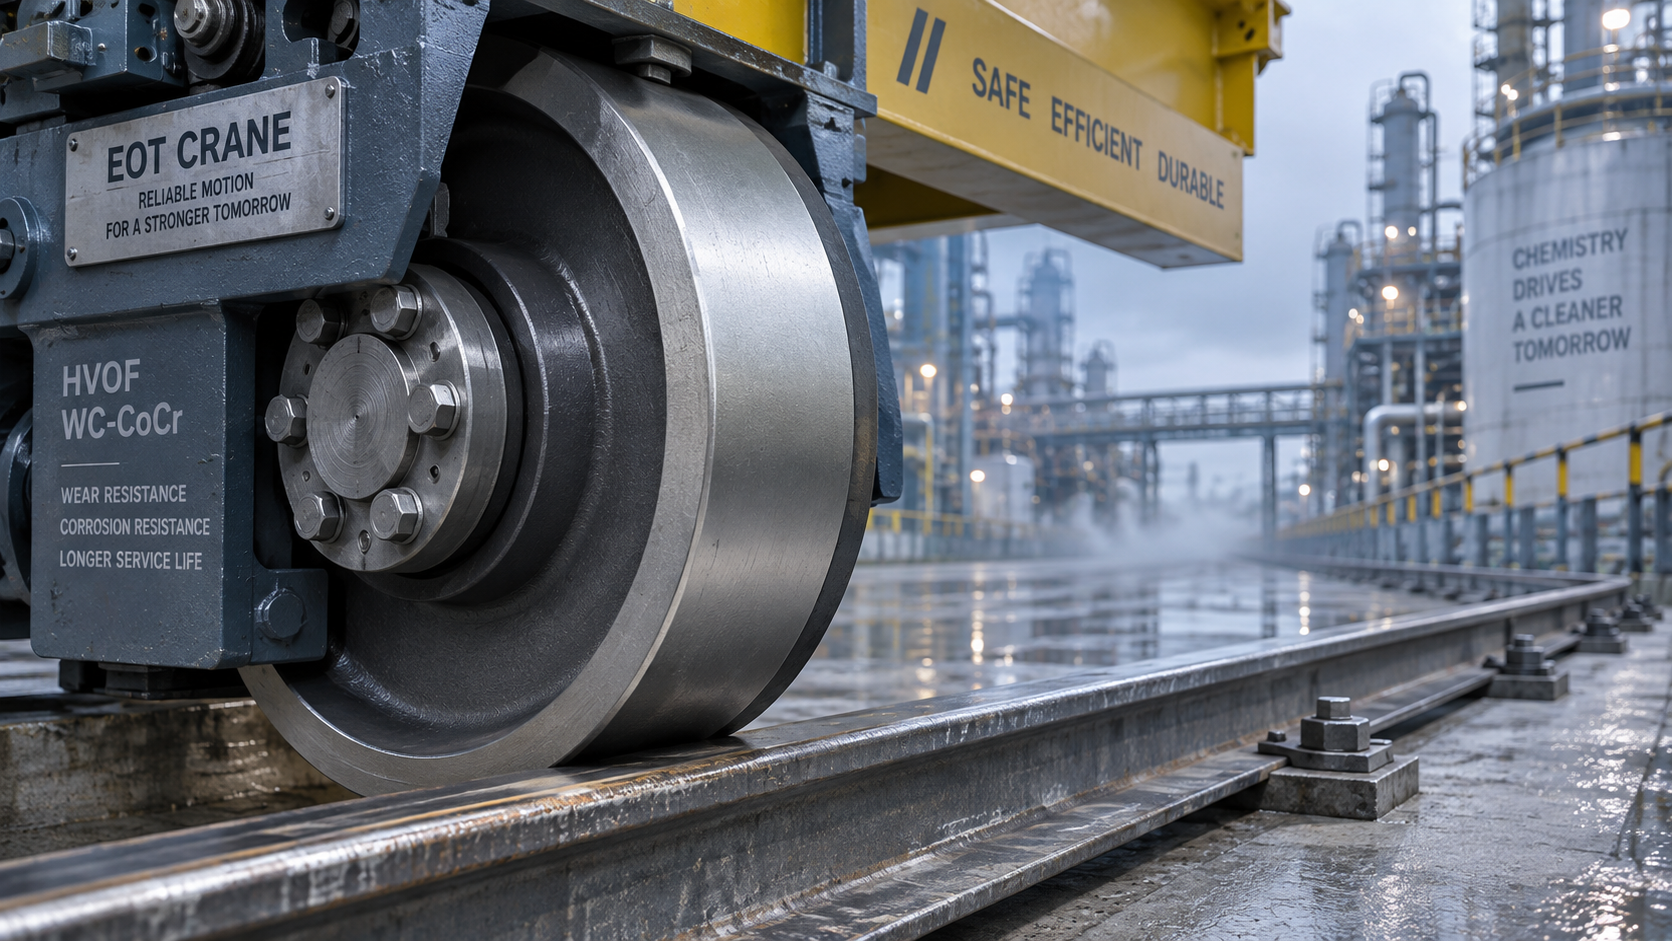
Las fallas de las ruedas de grúas EOT en plantas químicas de alta humedad rara vez son averías mecánicas aleatorias; son consecuencias previsibles de una incompatibilidad entre el material y el entorno. Para los equipos de mantenimiento posventa, el reemplazo recurrente de ruedas no es solo una partida de costos; es una señal de que la degradación causada por la corrosión ha superado la tolerancia de la metalurgia base. En estos entornos —donde la HR ambiental supera regularmente el 85 %, se forma condensación diariamente sobre las estructuras elevadas y cloruros o compuestos de azufre suspendidos en el aire se depositan sobre las superficies de rodadura— los modos de falla dominantes no son la fatiga ni la sobrecarga. Son el ataque electroquímico localizado, el agrietamiento asistido por hidrógeno bajo los óxidos superficiales y el desgaste abrasivo acelerado debido a que los residuos de corrosión actúan como abrasivos de tercer cuerpo.
Los patrones de falla observados con mayor frecuencia se dividen en tres categorías distintas, cada una con señales visuales y operativas identificables:
**1. Agrietamiento por fragilización subsuperficial por hidrógeno (SHE)**
A diferencia de las picaduras visibles, la SHE se inicia bajo capas de óxido intactas. Se presenta como microgrietas intergranulares poco profundas que irradian desde las zonas de contacto, a menudo diagnosticadas erróneamente como «fatiga en fase inicial». Estas grietas se propagan en paralelo a la superficie de rodadura, no perpendicularmente a las líneas de tensión. Bajo carga, se unen y forman desconchados subsuperficiales que desprenden láminas delgadas durante el funcionamiento, causando picos repentinos de vibración y sonidos audibles de «chasquido» a bajas velocidades. Este modo es especialmente frecuente cuando las ruedas se forjan con aceros estándar 42CrMo o 34CrNiMo6 sin desgasificación de hidrógeno posterior a la forja. El hidrógeno residual procedente de los procesos de decapado ácido o galvanoplastia queda atrapado y luego se moviliza bajo esfuerzos cíclicos de compresión y exposición a la humedad.
**2. Corrosión galvánica en las uniones entre cubo y alma**
Las ruedas con conjuntos de cubo soldados o atornillados introducen interfaces de metales disímiles, normalmente cubos de acero al carbono combinados con almas de acero aleado. En atmósferas húmedas y químicamente agresivas, se forman películas de electrolito incluso en trazas entre las superficies de contacto. Esto crea microceldas galvánicas en las que el cubo actúa como ánodo y se corroe preferentemente. El resultado es una pérdida progresiva de integridad estructural en la zona crítica de transferencia de carga, no visible hasta que la pérdida de sección supera el 15–20 %. Los registros de mantenimiento suelen indicar una «desalineación inexplicable de los rodamientos» antes de que se produzca una separación catastrófica del cubo.
**3. Desgaste corrosivo-abrasivo en las superficies de rodadura**
Esta es la falla que más se malinterpreta. El óxido superficial se elimina habitualmente durante la limpieza rutinaria, pero el daño subyacente permanece: las micropicaduras actúan como concentradores de tensión, mientras que las partículas de óxido de hierro, más duras que el acero base, se incrustan en la banda de rodadura y desgastan las superficies opuestas del riel. Con el tiempo, esto acelera simultáneamente el desgaste de la rueda y del riel. Las tasas de desgaste medidas aumentan exponencialmente después de los primeros 6–9 meses, no de forma lineal, a medida que se intensifica el ciclo de retroalimentación abrasiva.
El cromado duro convencional falla en este caso no por una adhesión deficiente, sino por su red inherente de microgrietas. En entornos químicos húmedos, esas grietas se convierten en canales capilares para el condensado cargado de cloruros, acelerando la corrosión por socavación bajo el recubrimiento. De manera similar, los recubrimientos estándar por proyección térmica, especialmente las aleaciones de zinc-aluminio proyectadas por arco, se delaminan rápidamente cuando se exponen a ciclos térmicos repetidos combinados con humectación química. Su resistencia de adherencia se degrada más rápido de lo que se desgasta el sustrato subyacente.
Dos tratamientos superficiales han demostrado fiabilidad comprobada en campo durante más de 17 ciclos de mantenimiento de plantas químicas monitorizados desde 2019:
**Recubrimiento WC-CoCr por proyección térmica de oxígeno-combustible de alta velocidad (HVOF)**
Aplicado a velocidades de partículas >700 m/s y temperaturas >2.500 °C, este proceso produce recubrimientos densos y de baja porosidad (<1,5 % de porosidad) con una mínima incorporación de oxígeno. La fase de carburo resiste la disolución química, mientras que el aglutinante de cobalto-cromo proporciona una resistencia a la corrosión superior a la de las aleaciones simples de cobalto o níquel. De forma crucial, los recubrimientos HVOF mantienen tensión residual de compresión, fundamental para resistir el inicio de grietas bajo fatiga por contacto rodante. Los datos de campo muestran una extensión mediana de la vida útil de 3,2× en comparación con ruedas de 42CrMo sin recubrimiento en instalaciones de manipulación de cloro. La aplicación requiere un granallado estricto (SA 2.5, alúmina angular), pero no es necesario el mecanizado posterior al recubrimiento: la geometría de la banda de rodadura se mantiene estable.
**Níquel-fósforo químico (ENP) + tratamiento térmico posterior al recubrimiento**
No todos los ENP son iguales. Los depósitos estándar de fósforo medio (6–9 % P) se ablandan por encima de 200 °C y pierden resistencia a la corrosión en vapores ácidos. Sin embargo, el ENP de alto fósforo (10–12 % P) forma una estructura amorfa que resiste la penetración de cloruros. Tras un recocido controlado de 4 horas a 380 °C en atmósfera inerte, el fósforo se difunde uniformemente y forma precipitados de Ni₃P que aumentan la dureza superficial a 720–780 HV, al tiempo que preservan la uniformidad en geometrías complejas, incluidos rebordes y orificios del alma. Este tratamiento elimina el riesgo galvánico en las uniones y no muestra ampollamiento ni desprendimiento después de 24 meses en áreas de almacenamiento continuo de amoníaco con alta HR.
La calidad de la forja es importante antes de aplicar cualquier tratamiento superficial. Las ruedas con porosidad interna, flujo de grano no uniforme o tensión residual de tracción en la superficie de rodadura comprometerán incluso el recubrimiento más avanzado. La forja de precisión, en particular mediante procesos de matriz cerrada con velocidades de enfriamiento controladas, produce ruedas con alineación direccional del grano paralela a la superficie de rodadura y tensión residual de compresión en los 2 mm exteriores. Esto retrasa la nucleación de grietas subsuperficiales y mejora la durabilidad de la adhesión del recubrimiento.Las forjas tipo rueda producidas en tales condiciones muestran una incidencia un 41 % menor de SHE en etapas tempranas de vida útil en ensayos de campo comparativos.
Los protocolos de mantenimiento deben adaptarse a estas soluciones. Las ruedas con recubrimiento HVOF no requieren lubricantes especiales, pero deben evitarse los limpiadores a base de disolventes, ya que hinchan los selladores orgánicos que a veces se utilizan sobre los recubrimientos. Las ruedas tratadas con ENP toleran aceites minerales estándar, pero se degradan rápidamente con fluidos resistentes al fuego de éster fosfato. Y, de forma crítica, la medición ultrasónica de espesores no es eficaz en ruedas recubiertas. Se requiere ensayo por corrientes inducidas calibrado para combinaciones específicas de recubrimiento y sustrato a fin de detectar el agrietamiento subsuperficial antes de que se produzca un desconchado macroscópico.
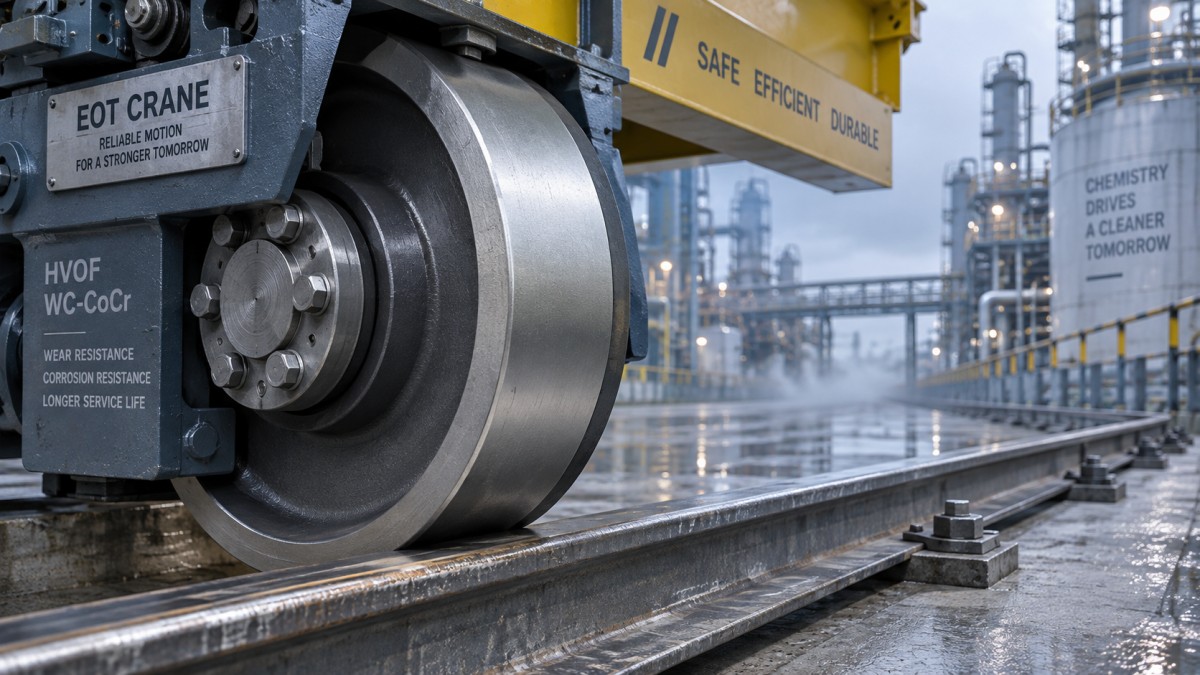
 No existe un tratamiento «mejor» universal, sino únicamente tratamientos adecuados para cada contexto. HVOF destaca donde predomina el desgaste mecánico, por ejemplo, en grúas de transferencia que mueven sólidos a granel, mientras que ENP ofrece mayor valor donde el ataque químico es el factor principal, por ejemplo, en puentes grúa de bahías de neutralización ácida. Ninguno sustituye una alineación adecuada de las ruedas ni la supervisión del estado de los rieles, pero ambos desplazan el horizonte de falla de meses a años. Para los equipos de mantenimiento, la decisión no es si aplicar un recubrimiento, sino qué mecanismo de recubrimiento se alinea con el vector de degradación dominante en su área específica de proceso. Esa alineación comienza por identificar si la primera señal de problema es un pico de vibración, una mancha de color óxido en los rieles o una holgura inesperada en el cubo, y no por las fichas técnicas de los proveedores.
Página anterior:Ya es la primera
Página siguiente:Ya es la última
Envíenos un mensaje
Liaocheng Jiucheng Auto Parts Co., Ltd.
Teléfono : +86 13906351275
WhatsApp : +86 13906351275
WeChat : +86 13906351275